Usine de circuits imprimés à guichet unique : Du prototype à la production de masse
Pour les start-ups et les OEM, il est essentiel d'obtenir rapidement et de manière fiable des circuits imprimés de haute qualité. MC PCB est un fabricant contractuel de circuits imprimés à guichet unique qui prend en charge les prototypes jusqu'à la fabrication en série et qui bénéficie d'une assistance technique expérimentée et d'une assurance qualité rigoureuse.
MC PCB Co, Ltd.
Début en 2005
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City
Quelles sont les directives de conception pour éviter les fissures dans les zones de pliage rigide-flexible ?
Arrêtez rapidement les fissures rigides-flexibles : définissez le rayon de courbure à l'avance, évitez les vias, lissez le routage, gérez les raidisseurs, choisissez le cuivre RA et verrouillez les notes DFM pour les constructions.
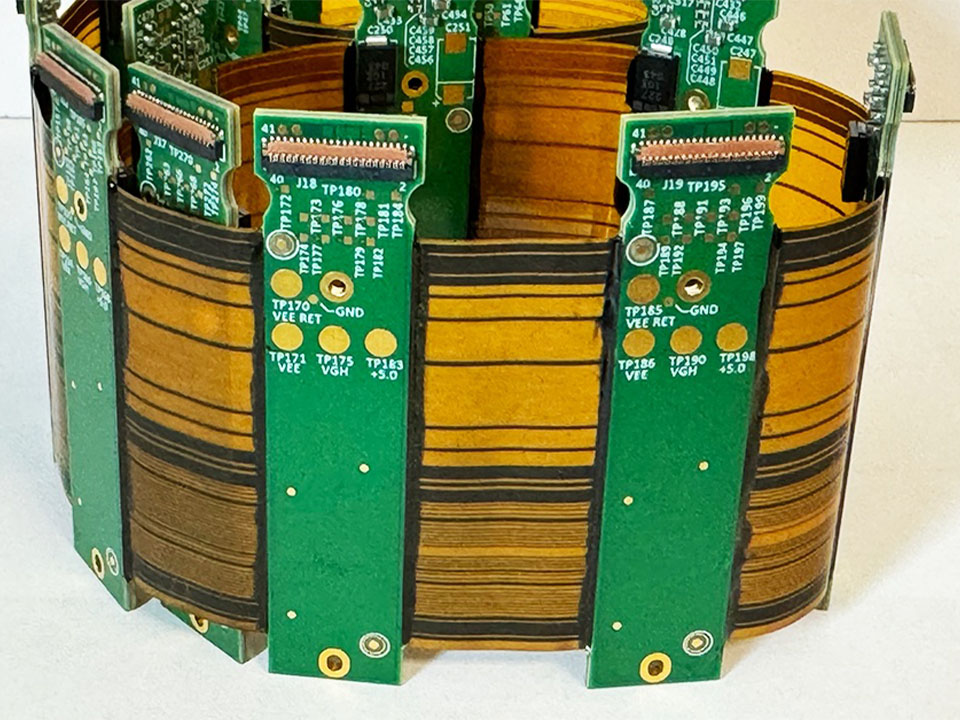
Le rigide-flex est génial jusqu'à ce que le premier retour de champ se présente avec une trace ouverte juste au niveau du coude. La plupart du temps, il ne s'agit pas d'un “dommage mystérieux”. Il s'agit de contraintes qui s'accumulent là où la carte ne peut pas les supporter : cuivre, placage et changements brusques de rigidité.
Si vous fabriquez des produits rigides-flexibles pour des produits pliables, des remplacements de harnais mobiles ou des boîtiers étroits, ce guide vous aidera à maintenir la zone de pliage en vie pendant les rotations de prototypes et la production de masse. Si vous avez également besoin d'un fabricant capable de produire rapidement et d'assurer un volume OEM/ODM stable, commencez par les spécifications et le flux DFM sur notre site Web. Page d'accueil de l'usine chinoise de PCB B2B.
Zones de pliage rigides-flexibles : pourquoi la fissuration se produit-elle ?
La fissuration commence généralement par des micro-fractures dans le cuivre ou le placage. Ensuite, les vibrations, les cycles thermiques ou les pliages répétés transforment les micro-fractures en véritables ouvertures.
Les causes profondes communes que vous reconnaîtrez :
Le rayon de courbure est trop serré pour l'épaisseur de la pile.
Les vias, les tampons ou les éléments plaqués se trouvent à l'intérieur de la zone de flexion.
La transition entre la rigidité et la flexibilité agit comme une charnière.
Le routage des traces rend le flex plus rigide qu'il n'y paraît.
La finition de la surface ou le choix du matériau ne correspond pas au cycle de pliage.
Si vous souhaitez avoir une vue d'ensemble de ce que nous pouvons construire (empilements, options flexibles et limites de processus), consultez le site suivant Capacités.
Rayon de courbure
Choisissez d'abord un rayon de courbure sûr, puis l'itinéraire.
Commencez par le rayon de courbure. Tout le reste en dépend.
Ce qu'il faut faire
Verrouillez le rayon de courbure tôt, avant de “terminer le fraisage”.”
Dites à votre fab que le virage est statique (plie une fois, reste en place) ou dynamique (se plie plusieurs fois).
Règle empirique (point de départ)
Courbe statique : de nombreuses équipes démarrent autour de ~10× l'épaisseur de la flexion.
Pliage dynamique : plus grand. Plus il y a de cycles, plus le rayon doit être important.
Scène réelle Un module pliable semble parfait dans la CAO, mais la charnière oblige le flexible à s'enrouler plus serré que prévu. C'est alors que la fatigue du cuivre apparaît. Si votre équipe mécanique ne peut pas garantir le rayon, ajoutez une butée dans le boîtier ou redessinez le chemin de pliage.
Maintenir les vias / PTH / composants hors de la zone de pliage
Un trou traversant plaqué dans une zone de pliage revient à percer un trou dans un trombone et à le plier. Il ne vous aimera pas en retour.
Ce qu'il faut faire
Maintenir les PTH, les microvias, les tampons d'essai et les composants hors de la zone de flexion.
Si vous devez effectuer une transition entre les couches, faites-la dans la section rigide ou dans une zone d'atterrissage sans courbure.
Scène réelle Vous acheminez un connecteur serré, et le seul chemin d'évacuation propre place des vias à l'endroit même où le câble se plie. Le prototype peut passer. Puis, un test de chute plus tard, ce via devient le point de défaillance.
Si vous avez besoin d'une assistance pour les règles de fabrication et les vérifications DFM sur des schémas complexes, notre Service de fabrication de circuits imprimés est un bon point de départ.
Dispositif de maintien de la transition entre le rigide et le souple
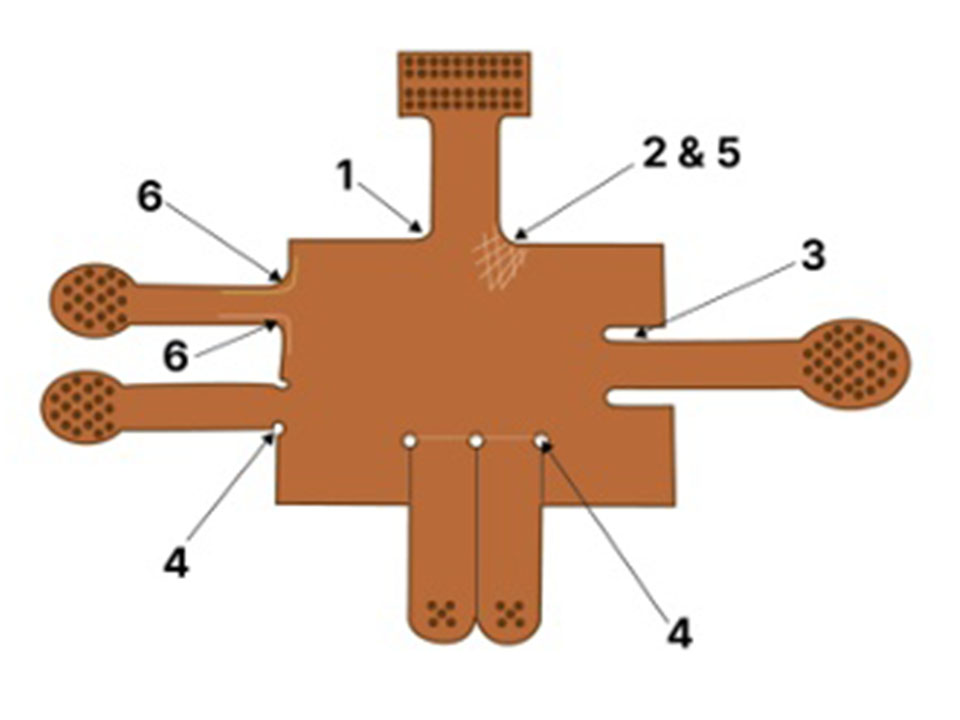
Ajouter une retenue près de la limite entre le rigide et le flexible
La limite entre la rigidité et la flexibilité est une falaise de rigidité. Si la courbure se produit trop près, la flexion se “plisse” juste au bord.
Ce qu'il faut faire
Définir une zone d'exclusion autour de la frontière pour les vias, les changements de cuivre et les patins des composants.
La courbure doit se produire au milieu de la travée flexible, et non à la transition.
Règle empirique (point de départ)
De nombreux magasins utilisent une distance de sécurité de l'ordre de ~1 mm en fonction de la construction, du poids du cuivre et de la conception des raidisseurs. Il s'agit d'un élément de DFM et non d'une supposition.
Bord raidisseur
Vias de contrôle près des raidisseurs
Les raidisseurs sont utiles, mais leurs bords sont des sources de tension. Les vias situés “juste à l'extérieur” du bord d'un raidisseur se fissurent souvent en premier.
Ce qu'il faut faire
Si vous utilisez des raidisseurs, éloignez les éléments sensibles du bord du raidisseur.
Évitez de placer des champs de via denses juste à côté de la limite du raidisseur.
Scène réelle Un module de caméra flexible utilise un raidisseur sous le connecteur. Le connecteur survit à la refusion, mais le module flexible se fissure pendant l'assemblage parce que la courbure commence juste au niveau du bord du raidisseur. Le déplacement de la ligne de pliage de quelques millimètres et l'ajout d'un étalement de contrainte plus large permettent de résoudre le problème.
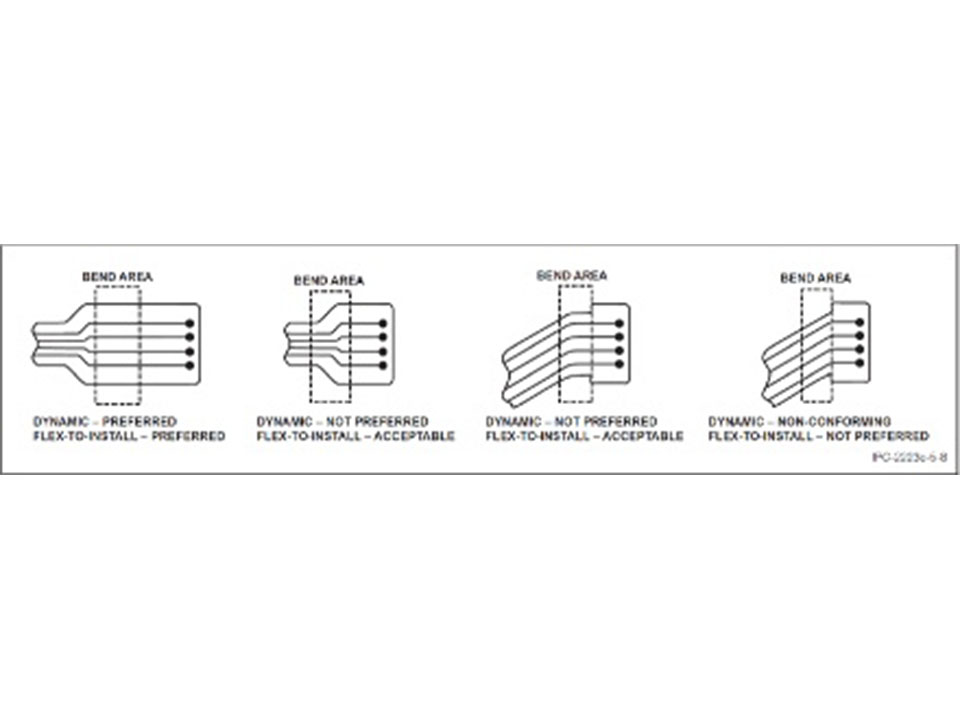
Tracer les voies en tenant compte de la courbure : orthogonales/perpendiculaires + éviter la rigidité d'une poutre en I
Le style de routage peut accidentellement transformer votre flexible en poutre.
Ce qu'il faut faire
Dans la zone de pliage, les traces d'itinéraires perpendiculaire à la ligne de pliage dans la mesure du possible.
Si vous avez plusieurs couches flexibles, échelonner les traces entre les couches à travers le pli. Ne les empilez pas parfaitement les unes sur les autres. Ce cuivre empilé se comporte comme une “poutre en I”.”
Utilisez des courbes et non des angles à 90° ; ajoutez des larmes/filets sur les pads et les vias.
Les angles vifs concentrent le stress. Les géométries lisses les répartissent.
Ce qu'il faut faire
Utilisez des arcs et des courbes douces dans la zone de flexion.
Ajoutez des larmes aux endroits où une fine trace rencontre un tampon ou un via land.
Éviter les sauts brusques de largeur dans la zone de pliage.
Scène réelle Le capteur flexible d'un vêtement tombe toujours en panne au même endroit. La solution n'était pas un cuivre plus épais. Il s'agissait de gouttes d'eau et d'un angle d'entrée plus doux dans la plaquette, ce qui a permis de réduire le pic de contrainte.
Traiter les plans de cuivre avec précaution en flexion : préférer les plans hachurés/croisés lorsque la flexion est importante.
Les plans solides ajoutent rapidement de la rigidité. Cela peut être une bonne chose dans les zones rigides. Dans la zone de flexion, cela peut être un piège pour la fiabilité.
Ce qu'il faut faire
Utilisez la masse hachurée dans la zone de pliage si votre budget d'intégrité du signal le permet.
Gardez les grandes coulées de cuivre hors de la zone de pliage, à moins que vous n'en ayez vraiment besoin.
Si vous devez transporter du courant, envisagez plusieurs conducteurs plus étroits au lieu d'une énorme plaque.
Recouvrement et décharge de traction
Renforcer correctement les coussins/caractéristiques à l'aide d'un revêtement et d'un ancrage
Les échecs de décollement et de soulèvement sont fréquents lorsque les tampons sont placés dans une zone en mouvement.
Ce qu'il faut faire
Utilisez des ouvertures de recouvrement qui n'exposent pas plus de cuivre que nécessaire.
Ajoutez des éléments d'ancrage aux endroits où les tampons ou les vias se trouvent à proximité des zones de mouvement.
Dans la mesure du possible, les joints de soudure ne doivent pas se trouver dans la zone de flexion.
Ajouter une décharge de traction près de l'interface rigide-flexible lorsque des courbures se produisent à proximité.
L'allègement des contraintes répartit la force. Il s'agit de supprimer le “point d'articulation”.”
Ce qu'il faut faire
Ajoutez une décharge de traction dans la transition lorsque votre boîtier impose une courbure près du bord rigide.
Éviter les changements brusques d'épaisseur au cours de la période de pliage.
Si votre construction nécessite également un support d'assemblage (SMT, technique mixte, clé en main), voir Assemblage du circuit imprimé.
Finition de surface ENIG
Ne pas plier les zones de contact/doigts plaquées ENIG
Si votre zone de pliage comprend des doigts plaqués ou des couches de nickel épaisses, le risque de fissuration augmente.
Ce qu'il faut faire
Maintenir les doigts ENIG et les zones de contact avec l'or dans des sections non courbées.
Si vous avez besoin de doigts en or, concevez la mécanique de manière à ce que ces zones ne fléchissent jamais.
Choix du matériau : cuivre laminé et recuit
Choisir les matériaux en fonction du profil de mouvement : Cuivre RA pour les flexions répétées
Le type de cuivre a plus d'importance qu'on ne le pense.
Ce qu'il faut faire
Pour la flexion dynamique, utiliser si possible du cuivre laminé et recuit (RA).
L'empilement de flexions doit rester fin et constant tout au long de la portée de la courbure.
Tableau des lignes directrices pour la conception
Ligne directrice pour la conception (titre de l'argument)
Ce que vous empêchez
Vérification pratique de la DFM (pas de suppositions)
Source de l'argument (sans lien)
Choisissez d'abord un rayon de courbure sûr, puis l'itinéraire.
Fatigue du cuivre, fracture des traces
Définir le rayon de courbure + statique/dynamique dans les notes de fabrication avant le routage
Pratique du style IPC-2223 + fab DFM
Maintenir les vias / PTH / composants hors de la zone de pliage
Fissures dans le canon, soulèvement du coussinet
Couche de maintien de la zone de pliage dans la CAO ; DRC bloque les vias/composants
Fab DFM + modèles de défaillance sur le terrain
Ajouter une retenue près de la limite entre le rigide et le flexible
Plis au niveau de la transition
Maintien autour de la frontière pour les vias/changements de cuivre
Pratique de la fiabilité mécanique des éléments rigides et flexibles
Vias de contrôle près des raidisseurs
Défaillances des colonnes montantes de stress
Règle d'espacement des bords des raidisseurs dans les dessins
DFM à partir de la construction de raidisseurs
Tracer les voies en tenant compte de la courbure : orthogonales/perpendiculaires + éviter la rigidité d'une poutre en I
Flexion rigide, déformation concentrée
Ensemble de règles de routage Bend-zone + échelonnement couche à couche
Meilleures pratiques en matière de routage flexible
Utilisez des courbes et non des angles à 90° ; ajoutez des larmes/filets sur les pads et les vias.
Concentration des contraintes aux angles
Des traces de déchirure sur les entrées du bloc ; pas de coins pointus dans la zone de pliage.
Pratique de la fiabilité de la mise en page
Traiter les plans de cuivre avec précaution en flexion : préférer les plans hachurés/croisés lorsque la flexion est importante.
Flexibilité excessive, fatigue précoce
Les plans de hachurage dans le coude ; éviter les coulées solides à cet endroit
Meilleures pratiques en matière d'empilage de données flexibles
Renforcer correctement les coussins/caractéristiques à l'aide d'un revêtement et d'un ancrage
Décollement du tampon, levage du cuivre
Examen de l'ouverture de Coverlay + caractéristiques d'ancrage près des coussinets
Flex DFM + retour d'information sur l'assemblage
Ne pas plier les zones de contact/doigts plaquées ENIG
Fissuration de la couche de nickel
Garder les doigts plaqués hors des zones de pliage
Sélection des finitions Pratique de la fiabilité
Fabrication et contrôle de qualité
Vous pouvez concevoir une zone de pliage parfaite et perdre en fiabilité si le contrôle du processus est négligé. Pour les constructions B2B, vous voulez une stratification cohérente, un repérage propre du coverlay et une qualité de perçage/placage stable.
Si vous voulez voir comment nous contrôlons cela à travers le prototype et le volume, allez à Qualité. Si vous êtes prêt à envoyer un stackup, des notes de pliage et des Gerbers pour un retour d'information DFM, contactez-nous à l'adresse suivante Nous contacter.
MC PCB, Ltd, à côté de Dongguan MaoChang Printed Circuit Board Limited,s'est concentré sur la fabrication de circuits imprimés depuis plus de 20 ans. MaoChang Printed Circuit Board Limited est une usine professionnelle de fabrication de circuits imprimés pour les circuits imprimés à rotation rapide, les prototypes de circuits imprimés et la fabrication de faibles volumes en grande quantité. Certifiée UL pour la production de circuits imprimés rigides FR-4 / haute fréquence / à base d'aluminium.
Entreprise
A propos de
Contact
Capacités
Services
Application
Produits
Qualité
Blog
Produits
Cartes de circuits imprimés
Prototype de PCB
Circuit imprimé flexible
Carte de circuits imprimés à haute fréquence
Circuit imprimé en cuivre épais
Assemblage du circuit imprimé
PCB à âme métallique
Circuit imprimé en cuivre épais
Contact
0755-2889 4567
Room 1803, lA Building, Longwan, Nanhuai Road, Shajing, Bao'an District, Shenzhen City
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City