PCB-Fabrik aus einer Hand: Vom Prototyp zur Massenproduktion
Für Hardware-Startups und OEMs ist es entscheidend, schnell und zuverlässig hochwertige Leiterplatten zu erhalten. MC PCB ist ein PCB-Auftragsfertiger, der Prototypen bis hin zu Serienfertigung aus einer Hand anbietet - unterstützt von erfahrenem technischen Support und strenger Qualitätskontrolle.
MC PCB Co, Ltd.
Begonnen 2005
Nr. 2, Lane 11, Wenming Road, vierte Industriezone, Nanzha, Humen Town, Dongguan City
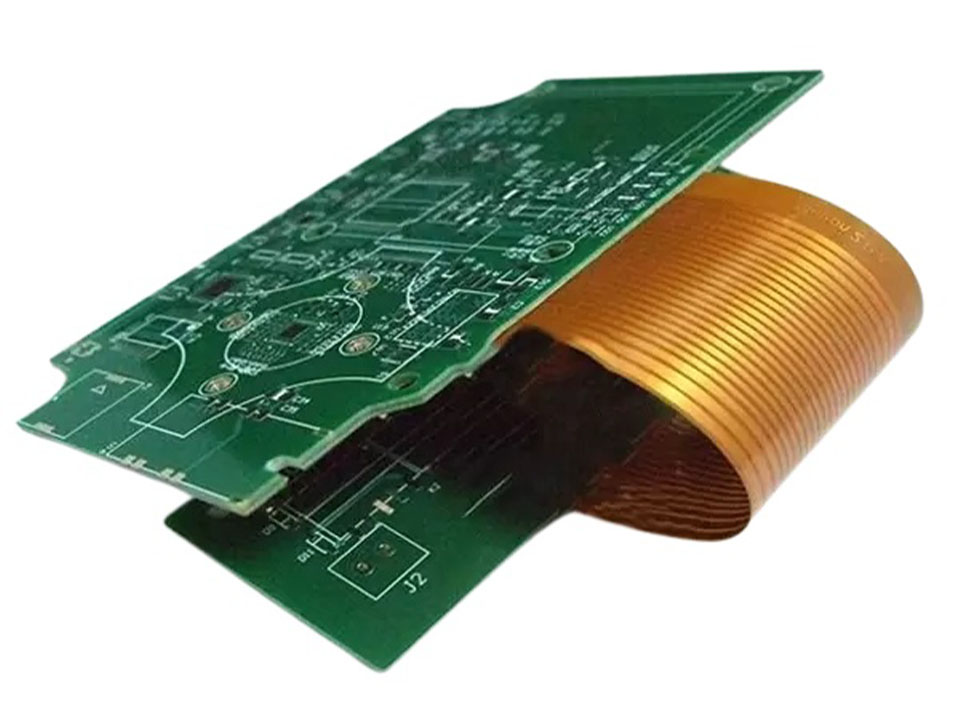
Was sind die Herausforderungen bei der Montage von starr-flexiblen Leiterplatten?
Die Montage von starr-flexiblen Leiterplatten sieht einfach aus - bis zum Reflow. Lernen Sie die Ursachen für Delamination, Verzug und Pastenprobleme kennen und erfahren Sie, wie Vorrichtungen und DFM die Ausbeute in der Fertigungslinie stabil halten.
Starr-Flex klingt auf dem Papier einfach: Der starre Bereich wird für Bauteile verwendet, der flexible Bereich für das Routing und die enge Verpackung. In realen SMT-Linien verhält es sich eher wie “zwei verschiedene, zusammengeklebte Platinen”, und Ihr Prozessfenster wird schnell kleiner.
Wenn Sie auf NPI-Geschwindigkeit, stabile Ausbeute und wiederholbare Qualitätskontrolle Wert legen, möchten Sie, dass Ihr Lieferant starr-flexible Teile als speziellen Fluss behandelt und nicht als “normales SMT mit einem Biegeteil”. Das ist die Denkweise hinter unserem China PCB B2B Fabrik Ansatz für die schnelle Herstellung und Produktion von Serien.
Herausforderungen bei der Montage starrer und flexibler Leiterplatten
Im Folgenden finden Sie eine praktische Übersicht über die häufigsten Probleme, die an der Linie auftreten, sowie darüber, wie Teams diese in der Regel entschärfen.
Stichwort Herausforderung
Was Sie auf der Linie sehen werden
Typische Grundursache
Prozesskontrolle, die wirklich hilft
Delamination
Blasen, angehobene Schichten, schwache Bindung bei flex/rigid
AOI abgestimmt auf gemischte Zonen, Röntgen, wo nötig, Prüfstrategie
Lassen Sie uns nun die großen Themen anhand realer Szenarien aufschlüsseln.
Delamination beim Reflow-Löten
Starrflexible Laminate können Feuchtigkeit einschließen. Sobald Sie den Reflow-Prozess erreichen, dehnt sich diese Feuchtigkeit aus. Sie werden vielleicht nicht sofort etwas bemerken, aber später werden Sie Blasen, abgehobene Coverlay-Ränder oder schwache Verbindungen sehen, die nach einigen Wärmezyklen versagen.
Wo es am meisten weh tut: bei schnell hergestellten Prototypen, die auf einem Regal liegen und dann direkt in den Reflow-Prozess gehen. Es zeigt sich auch bei Konsumgütern mit dünnen flexiblen Abschnitten, bei denen der Laminierungsstapel weniger nachgiebig ist.
Was ist zu tun?
Setzen Sie backen + trocken verpacken in den Reisenden für Bauten, die es brauchen.
Sperren einer stabiles Reflow-Profil. Jagen Sie nicht der Geschwindigkeit hinterher, wenn sie den Ertrag in die Höhe treibt.
Behalten Sie die Lagerdisziplin bei. Kleine Abkürzungen hier werden später zu großen Nacharbeitsschleifen.
Wenn Sie eine gemischte Prototyp-zu-Produktion-Pipeline betreiben, stimmen Sie dies mit Ihrer PCB-Bestückungsdienst damit der Prozess von EVT bis MP konsistent bleibt.
CTE-Fehlanpassung am Übergang von starr zu flexibel
Die WAK-Fehlanpassung ist die klassische Starr-Flex-Falle. FR-4 und Polyimid dehnen sich bei Wärme unterschiedlich aus. Die Übergangszone nimmt diese Spannung wie ein Scharnier auf, und die Spannung verteilt sich nicht gleichmäßig. Sie konzentriert sich genau dort, wo man es am wenigsten möchte.
Sie erkennen es als:
Mikrorisse in der Nähe des Übergangs
intermittierende Öffnungen, die nach der Nacharbeit “heilen” und dann im Feld wieder auftreten
Fehler, die sich erst nach Temperaturwechseln zeigen
Ein häufiges Szenario: ein faltbares Produkt oder ein Kameramodul, bei dem sich das flexible Ende während der Montage und erneut während der endgültigen Herstellung der Box faltet. Das ist eine wiederholte mechanische Belastung, die auf die thermische Belastung aufgestapelt wird.
Design + Prozessschritte, die Schmerzen reduzieren:
Halten Sie empfindliche Bauteile vom Übergang fern (Pads, Vias, feine Leiterbahnen).
Verwenden Sie langsamere Rampen und eine gleichmäßigere Erwärmung.
Nennen Sie die Übergangsregeln deutlich in Ihrem PCB-Fertigung Notizen, damit Fab und Montage nicht raten.
Wenn sich Ihr Produkt in einem engen Scharnier- oder Falzbereich befindet, ist es auch hilfreich, eine rigid-flex-spezifische Konstruktion zu prüfen, wie starr-flexible Leiterplatte für faltbare Flexschaltungen als Bezugspunkt für Stapelentscheidungen.
Verziehen und Koplanarität
Starrflex kann sich auf eine Art und Weise verziehen, wie es bei einer normalen starren Leiterplatte nicht möglich ist. Selbst kleine Verformungen können die Koplanarität von Fine-Pitch-Bauteilen, BGAs oder Leiterplatten mit vielen Steckern zerstören. Dann kommt es zu Öffnungen, Schräglage und dem gefürchteten “es besteht ICT, aber versagt im System”.”
Typische Auslöser:
unsymmetrische Kupferverteilung
asymmetrische Stapel
Versteifungen, die ohne Rücksicht auf das mechanische Gesamtgleichgewicht angebracht wurden
Bei industriellen Steuerplatinen tritt Verzug auf, wenn man schwere Kupferzonen mit dichten Steckern mischt. Bei Wearables und kompakter Unterhaltungselektronik tritt er auf, weil alles dünn und dicht gepackt ist.
Was hilft:
Verkleiden Sie die Paneele mit Rücksicht auf den Halt. Lassen Sie die flexiblen Abschnitte nicht im Wind flattern.
Verwenden Sie Vorrichtungen durch Drucken/Platzieren/Reflow, wenn die Geometrie es erfordert.
Machen Sie Ihre Build-Regeln explizit in Ihrem Fähigkeiten Die Diskussion sollte frühzeitig geführt werden, bevor Sie den mechanischen Entwurf abschließen.
Lötpastendruck und Stufenschablone
Der Druck von Paste auf Rigid-Flex kann sich anfühlen wie der Druck auf einer Platte, die ständig ihre Form verändert. Höhenunterschiede zwischen starren und flexiblen Bereichen sowie weiche Abschnitte, die sich unter dem Druck der Rakel biegen, können zu Volumenschwankungen der Paste führen. Das führt zu Brücken auf der einen Seite und unzureichenden Verbindungen auf der anderen.
Wo Sie es spüren werden:
Fine-Pitch QFNs in der Nähe eines Übergangs
dichte Steckverbindungen, wo Koplanarität wichtig ist
gemischte Technologien, bei denen Sie bereits eine geringe Gewinnspanne haben
Praktische Korrekturen:
Verwenden Sie eine Stufenschablone wenn Sie unterschiedliche Höhen haben.
hinzufügen solides Stützwerkzeug unter dem Flexbereich während des Drucks.
Prüfen Sie mit SPI und passen Sie es an, bevor Sie Zeit für Nacharbeit verschwenden.
Wenn Sie schlüsselfertig bauen, ist dies die Art von Detail, die “montiert” von “produktionsbereit” unterscheidet. Es steht auch in direktem Zusammenhang mit Ihrer Qualitätskontrolle Plan.
Vorrichtungen und Trägerplatten
Rigid-Flex braucht Respekt bei der Handhabung. Bediener können einen Flexstreifen in Sekundenschnelle knicken. Beim Aufnehmen und Einsetzen kann ein Flex-Abschnitt aus der Ausrichtung gerissen werden, wenn das Werkzeug ihn nicht festhält. Sogar Förderbänder können ein ungestütztes Ende einklemmen.
Das werden Sie brauchen:
Trägerplatten, die die Baugruppe von einem Ende zum anderen flach halten
klare Regeln für die Handhabung (was darf wo und wann gebogen werden)
definierte Auflagepunkte für Druck und Platzierung
Dies ist besonders wichtig für OEM/ODM und Auftragsfertigungen, bei denen mehrere Stationen mit demselben Produkt in Berührung kommen. Eine schwache Übergabe kann die ganze Sache ruinieren.
Versteifungen und Klebstoffplatzierung
Versteifungen lösen echte Probleme: Unterstützung von Steckern, ZIF-Bereiche und mechanische Verstärkung. Schlecht platzierte Versteifungen führen jedoch zu Spannungserhöhungen. Sie sehen Risse an der Kante der Versteifung, Beschädigungen des Pads in der Nähe von Überlappungszonen oder Delaminationen, wo Klebstoff auf Hitze trifft.
Faustregeln, die sich in der Produktion bewähren:
Halten Sie die Kanten der Versteifung von stark beanspruchten Kupferteilen fern.
Kontrolle der Klebstoffabdeckung und der Aushärtungsbedingungen.
Behandeln Sie Versteifungen als Teil des DFM, nicht als nachträgliche Maßnahme.
Eine starr-flexible Platte biegt sich. Die Frage ist, ob sie sich innerhalb eines sicheren Spannungsfensters biegt.
Wenn man es zu stark biegt, wird das Kupfer hart. Dann reißt es. Manchmal versagt es sofort. Häufiger ist ein späteres Versagen, das sich erst nach dem Transport, nach Vibrationen oder Temperaturschwankungen bemerkbar macht.
Reale Szenarien:
Austausch von Kabeln und beweglichen Kabelbäumen in der Robotik (dynamische Biegung)
faltbare Konsumgüter (wiederholtes statisches Biegen während des Gebrauchs)
Medizinische Geräte, bei denen Zuverlässigkeit das A und O ist (geringe Toleranz gegenüber latenten Fehlern)
Die Lösung ist keine Zauberei. Sie legen die richtigen Regeln für den Biegeradius fest (statisch vs. dynamisch), fügen eine Zugentlastung hinzu und halten kritische Leiterbahnen aus der heißen Zone der Biegung heraus.
Vias in der Nähe der starr-flexiblen Schnittstelle
Durchkontaktierungen in der Nähe der Übergangszone werden stark beansprucht. An der Schnittstelle konzentrieren sich die Spannungen bereits. Wenn man dann noch plattierte Löcher hinzufügt, hat man einen Rissauslöser geschaffen.
Was Sie tun können:
Vias vom Übergang wegschieben
den Stapel zu verstärken und klar zu dokumentieren
Fab-Notizen so ausrichten, dass niemand Ihr Risiko in den Entwurf “zurückoptimiert”.
Hier zahlt sich ein solider DFM-Kreislauf aus. Sie bewahrt Sie vor einem späten ECO, das Ihren Start verzögert.
Inspektion: AOI und Röntgen
Starr-Flex kann Defekte an ungünstigen Stellen verbergen. Flexschwänze können Ansichten blockieren. Übergänge können Schatten oder Geometrie erzeugen, die die AOI-Abstimmung stören. Wenn Sie BGAs oder enge QFNs verwenden, benötigen Sie möglicherweise Röntgenbilder, um sicher zu sein.
Eine praktische Inspektionsstrategie:
Stellen Sie die AOI für gemischte starre/flexible Zonen ein (verwenden Sie nicht Ihr Rezept, das sich nur auf starre Zonen bezieht).
Verwenden Sie Röntgenstrahlen, wenn die Sichtbarkeit der Lötstelle abnimmt.
Fügen Sie eine elektrische Testabdeckung hinzu, die realen Fehlermodi entspricht, nicht nur “grüne Testberichte”.”
Wenn Sie bereit sind, DFM, Fertigungshinweise und Inspektionsstrategien mit einem Zulieferer abzustimmen, der die schnelle Herstellung von Prototypen bis hin zur Serienfertigung unterstützt, beginnen Sie mit der Homepage und leiten Ihr Anforderungspaket an das richtige Team weiter. Wenn Sie bereits Gerbers und eine Stückliste haben, können Sie auch direkt zu kontaktieren Sie uns um die Überprüfung der Konstruktion einzuleiten.
MC PCB, Ltd, neben Dongguan MaoChang Printed Circuit Board Limited, hat sich seit über 20 Jahren auf die Herstellung von Leiterplatten konzentriert. MaoChang Printed Circuit Board Limited ist eine professionelle PCB-Fabrik für Quick Turn PCB, Prototyp PCB und High Mix Low Volume Herstellung. Mit UL-Zertifizierung für Rigid FR-4 / Hochfrequenz / Aluminium-basierte PCB-Produktion.