Fábrica de PCB de uma só vez: Do protótipo à produção em massa
Para startups de hardware e OEMs, obter PCBs de alta qualidade de forma rápida e confiável é fundamental. A MC PCB é um fabricante de PCBs de contrato único que oferece suporte a protótipos para construções de volume - apoiado por suporte de engenharia experiente e controle de qualidade rigoroso.
MC PCB Co., Ltd.
Iniciado em 2005
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City
Quais são os desafios de montagem com PCB rígidas e flexíveis?
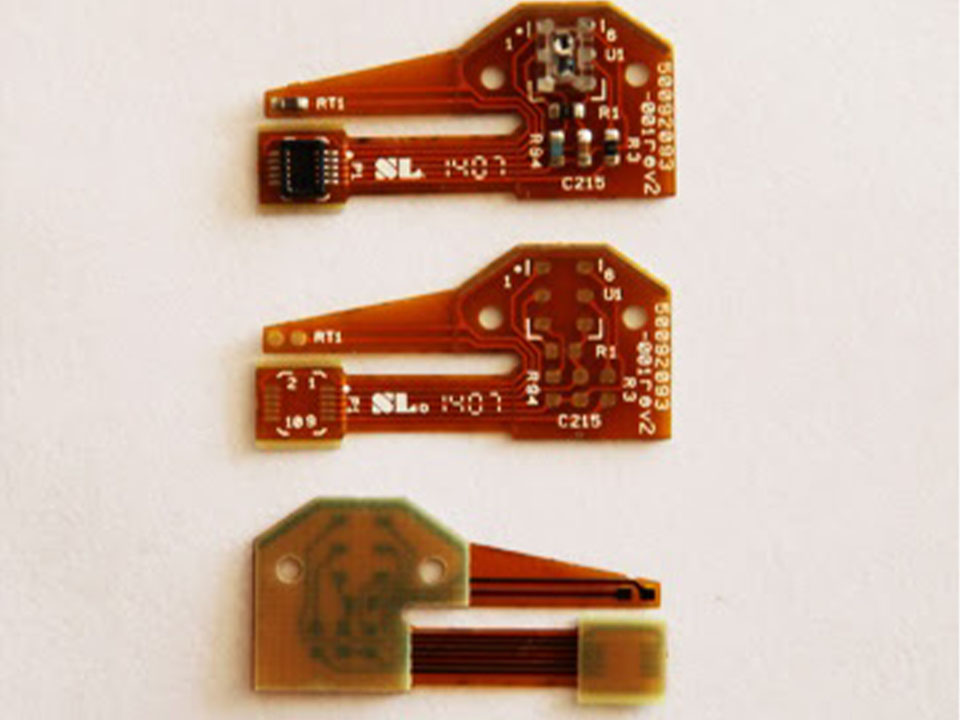
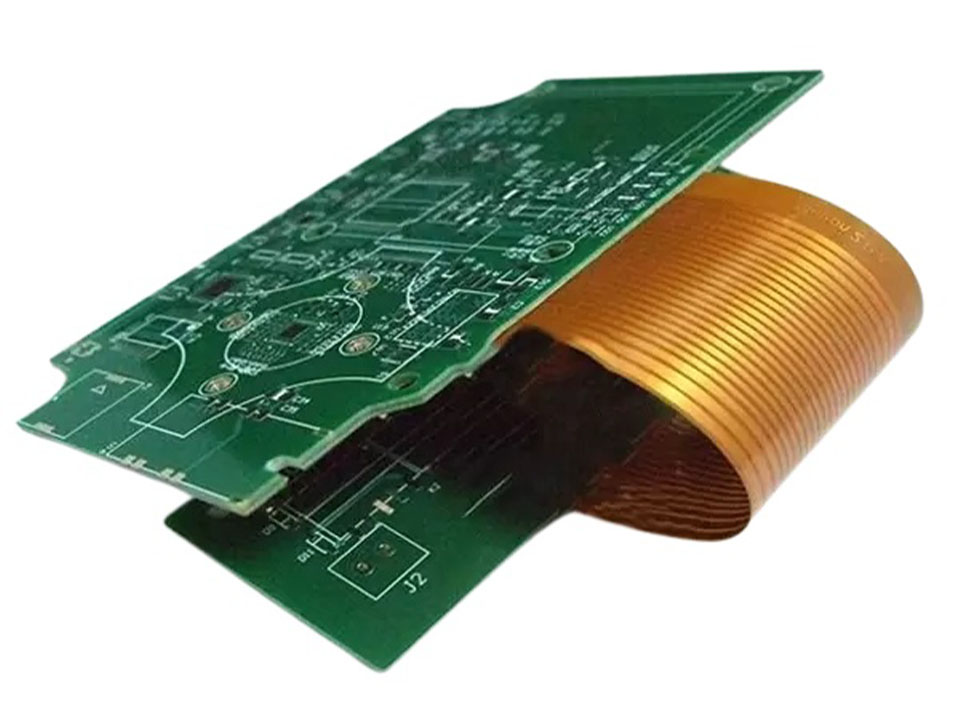
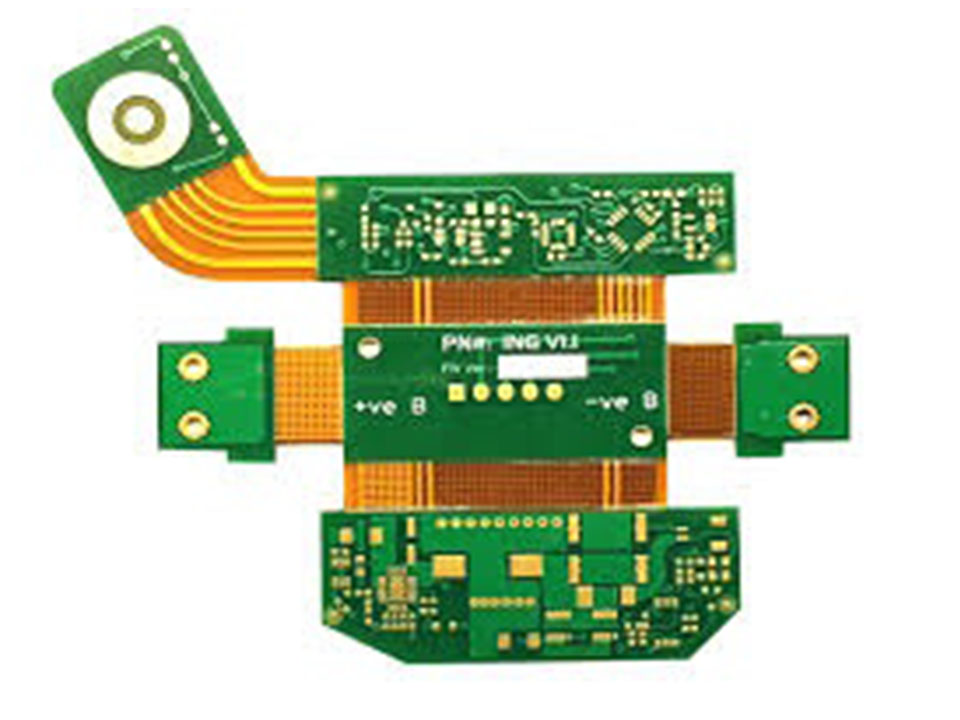
A montagem de PCB rígida-flexível parece fácil até ao refluxo. Saiba as causas da delaminação, empenamento, problemas com a pasta e como os acessórios e o DFM mantêm o rendimento estável na linha.
No papel, parece simples: manter a área rígida para os componentes, utilizar a parte flexível para o encaminhamento e a embalagem apertada. Em linhas SMT reais, comporta-se mais como “duas placas diferentes coladas”, e a janela do processo torna-se rapidamente mais pequena.
Se está a construir para obter velocidade NPI, rendimento estável e CQ repetível, vai querer que o seu fornecedor trate o rigid-flex como um fluxo dedicado e não como “SMT normal com uma peça dobrada”. Essa é a mentalidade por detrás do nosso Fábrica de PCB B2B na China abordagem para construções e produções rápidas.
Desafios da montagem de PCB rígida-flexível
Eis uma visão prática dos problemas que surgem com mais frequência na linha de produção e a forma como as equipas costumam eliminá-los.
Palavra-chave do desafio
O que verá na linha
Causa raiz típica
Controlo de processos que realmente ajuda
Delaminação
bolhas, camadas levantadas, ligação fraca em flexão/rígida
humidade + calor, tensão adesiva
pré-cozedura, armazenamento a seco, rampa de refluxo controlada
Incompatibilidade CTE
fissuras perto da transição rígido-flexível, aberturas intermitentes
diferentes taxas de expansão (FR-4 vs poliimida)
rampas térmicas mais lentas, empilhamento equilibrado, transição de keep-outs
Deformação / coplanaridade
deslocamento de colocação, abre em passo fino, conectores enviesados
construção desequilibrada, disposição dos reforços
construção simétrica, sempre que possível, dispositivos eléctricos, painelização inteligente
Impressão de estêncil
falta de pasta ou pontes, libertação instável de pasta
altura da superfície mista, movimento de flexão
estêncil de passo, ferramentas de suporte sólido, verificações SPI
Fixação
caudas flexíveis dobradas, registo incorreto, danos de manuseamento
flexão não suportada durante a impressão/colocação/refluxo
placas de suporte, dispositivos de vácuo, regras de manuseamento no viajante
Reforços
fissuras de tensão na extremidade do reforço, delaminação perto do adesivo
má colocação, regras de sobreposição incorrectas
Reforço DFM, controlo de adesivos, "keep-outs
Raio de curvatura
cobre fissurado após dobragem, falhas precoces no terreno
curvatura demasiado apertada, endurecimento do cobre
raio de curvatura correto para estática/dinâmica, alívio de tensão
Vias perto da interface
através de fenda, abre-se depois de andar de bicicleta
concentração de tensões na transição
afastar as vias, reforçar a conceção da pilha, limpar as notas de fabrico
Limites de inspeção
defeitos falhados na zona de transição
desafios de acesso + geometria
AOI ajustada para zonas mistas, raios X quando necessário, estratégia de ensaio
Vamos agora analisar os principais com cenários do mundo real.
Delaminação durante a soldadura por refluxo
Os laminados rígidos-flexíveis podem reter a humidade. Quando se faz a refusão, essa humidade expande-se. Poderá não notar nada de imediato, mas mais tarde verá bolhas, bordos do revestimento levantados ou ligações fracas que falham após alguns ciclos térmicos.
Onde é mais prejudicial: nos protótipos de fabrico rápido que ficam numa prateleira e depois vão diretamente para a refusão. Também aparece em equipamentos de consumo com secções flexíveis finas, onde a pilha de laminação tem menos tolerância.
O que fazer:
Colocar cozer + embalagem seca para o viajante para construções que precisam dele.
Bloquear um perfil de refluxo estável. Não se deve perseguir a velocidade se ela rebentar com o rendimento.
Manter a disciplina de armazenamento. Pequenos atalhos aqui tornam-se grandes ciclos de retrabalho mais tarde.
Se estiver a executar um pipeline misto de protótipo para produção, alinhe-o com o seu Serviço de montagem de PCB para que o processo se mantenha consistente de EVT para MP.
Incompatibilidade CTE na transição rígido-flexível
A incompatibilidade CTE é a armadilha clássica rígida-flexível. O FR-4 e a poliimida expandem-se de forma diferente com o calor. A zona de transição absorve essa tensão como uma dobradiça, e a tensão não se espalha uniformemente. Concentra-se exatamente onde menos se quer.
Vai encontrá-lo como:
microfissuras perto da transição
aberturas intermitentes que “cicatrizam” após o retrabalho e depois voltam a aparecer no terreno
falhas que só aparecem depois de um ciclo térmico
Um cenário comum: um produto dobrável ou um módulo de câmara em que a cauda flexível se dobra durante a montagem e novamente durante a construção final da caixa. Trata-se de tensões mecânicas repetidas sobrepostas a tensões térmicas.
Conceção + mudanças de processo que reduzem a dor:
Manter os elementos sensíveis afastados da transição (almofadas, vias, traços finos).
Utilizar rampas mais lentas e um aquecimento mais uniforme.
Se o seu produto se encontra numa área de dobragem ou dobradiça apertada, também é útil rever uma construção específica rígida-flexível, como PCB rígida-flexível para circuitos flexíveis dobráveis como ponto de referência para as decisões relativas à pilha.
Deformação e coplanaridade
A rigid-flex pode deformar-se de uma forma que uma placa rígida normal não o faz. Mesmo uma pequena curvatura/torção pode quebrar a coplanaridade em peças de passo fino, BGAs ou placas com muitos conectores. Depois, temos aberturas, distorções e o temido “passa nas TIC mas falha no sistema”.”
Accionadores típicos:
distribuição de cobre não equilibrada
empilhamentos assimétricos
os reforços são colocados sem pensar no equilíbrio mecânico global
Nas placas de controlo industriais, o empeno aparece quando se misturam zonas de cobre pesadas com conectores densos. Nos produtos portáteis e nos produtos electrónicos de consumo compactos, aparece porque tudo é fino e compacto.
O que ajuda:
Faça painéis com o suporte em mente. Não deixe as secções flexíveis ao sabor da brisa.
Utilizar dispositivos de fixação através de impressão/colocação/refluxo se a geometria o exigir.
Torne as suas regras de compilação explícitas no seu capacidades discussão antecipada, antes de bloquear o projeto mecânico.
Impressão de pasta de solda e estêncil de passo
Imprimir pasta em rigid-flex pode ser como imprimir numa placa que está sempre a mudar de forma. As diferenças de altura entre as zonas rígidas e flexíveis, mais as secções macias que se flexionam sob a pressão do rodo, podem levar à variação do volume da pasta. Isto transforma-se em pontes de um lado e em juntas com fome do outro.
Onde é que o vai sentir:
QFNs de passo fino perto de uma transição
pegadas de conectores densos onde a coplanaridade é importante
construções de tecnologias mistas em que a margem de lucro já é estreita
Correcções práticas:
Utilizar um estêncil para degraus quando se tem alturas mistas.
Adicionar ferramentas de suporte sólido sob a área flexível durante a impressão.
Validar com SPI e ajustar antes de gastar tempo em retrabalho.
Se estiver a fazer construções chave na mão, este é o tipo de pormenor que separa “montado” de “pronto a produzir”. Também está diretamente ligado ao seu controlo de qualidade plano.
Fixações e quadros de suporte
O flex rígido precisa de ser respeitado ao nível do manuseamento. Os operadores podem vincar uma cauda flexível em segundos. O pick-and-place pode puxar uma secção flexível para fora do alinhamento se as ferramentas não a segurarem. Até os transportadores podem prender uma cauda sem suporte.
Vais querer:
placas de suporte que mantêm o conjunto plano de ponta a ponta
regras claras de manuseamento (o que pode ser dobrado, onde e quando)
pontos de apoio definidos para impressão e colocação
Isto é mais importante para os fluxos de fabrico OEM/ODM e por contrato, em que várias estações tocam na mesma construção. Uma entrega fraca pode arruinar todo o lote.
Colocação de reforços e adesivos
Os reforços resolvem problemas reais: suporte de conectores, áreas ZIF e reforço mecânico. No entanto, os reforços mal colocados criam aumentos de tensão. Verá fissuras na extremidade do reforço, danos na almofada perto de zonas de sobreposição ou delaminação onde o adesivo se encontra com o calor.
Regras de ouro que se mantêm na produção:
Manter as extremidades dos reforços afastadas de elementos de cobre sujeitos a grande tensão.
Controlar a cobertura do adesivo e as condições de cura.
Tratar os reforços como parte do DFM e não como uma reflexão tardia.
Uma placa rígida-flexível dobra-se. A questão é se se dobra dentro de uma janela de deformação segura.
Se dobrar demasiado apertado, o cobre endurece. Depois, racha-se. Por vezes, a falha é imediata. Mais frequentemente, falha mais tarde como uma abertura intermitente que só aparece após o transporte, vibração ou variações de temperatura.
Cenários reais:
cabos de robótica e substituição de arneses móveis (flexão dinâmica)
produtos de consumo dobráveis (dobras estáticas repetidas durante a utilização)
dispositivos médicos em que a fiabilidade é fundamental (baixa tolerância para falhas latentes)
A correção não é mágica. É necessário definir regras corretas para o raio de curvatura (estático ou dinâmico), adicionar alívio de tensão e manter o encaminhamento crítico fora da zona quente de curvatura.
Vias perto da interface rígido-flexível
Os veios perto da zona de transição são afectados. A interface já concentra a tensão. Acrescente furos revestidos ali mesmo e está a construir um iniciador de fendas.
O que se pode fazer:
afastar as vias da transição
reforçar a pilha e documentá-la claramente
alinhar as notas de produção para que ninguém “optimize” o seu risco na conceção
É aqui que um circuito DFM sólido compensa. Evita um ECO na fase final que atrasa o lançamento.
Inspeção: AOI e raios X
Os rígidos-flexíveis podem esconder defeitos em sítios estranhos. As caudas flexíveis podem bloquear as vistas. As transições podem criar sombras ou geometrias que quebram o ajuste AOI. Se utilizar BGAs ou QFNs apertados, poderá necessitar de raios X para ter confiança.
Uma estratégia prática de inspeção:
Ajuste a AOI para zonas mistas rígidas/flexíveis (não reutilize a sua receita apenas para zonas rígidas).
Utilizar os raios X quando a visibilidade da junta de soldadura diminui.
Adicionar cobertura de testes eléctricos que corresponda a modos de falha reais e não apenas a “relatórios de testes ecológicos”.”
Se está pronto para alinhar o DFM, as notas de construção e a estratégia de inspeção com um fornecedor que suporta a prototipagem rápida até ao volume, comece pelo página inicial e encaminhar o seu pacote de requisitos para a equipa certa. Se já tiver Gerbers e uma lista técnica, também pode ir diretamente para contactar-nos para dar início à análise da construção.
MC PCB., Ltd, ao lado de Dongguan MaoChang Printed Circuit Board Limited, concentrou-se na fabricação de PCBs por mais de 20 anos. MaoChang Printed Circuit Board Limited, uma fábrica profissional de PCB para PCB de giro rápido, PCB de protótipo e fabricação de baixo volume de alta mistura. Com certificação UL para produção de PCB rígida FR-4 / Alta Frequência / Baseada em Alumínio.
Empresa
Sobre
Contacto
Capacidades
Serviços
Aplicação
Produtos
Qualidade
Blogue
Produtos
Placas de circuitos impressos
Protótipo PCB
PCB flexível
PCB de alta frequência
PCB de cobre espesso
Montagem de PCB
Núcleo metálico PCB
PCB de cobre espesso
Contacto
0755-2889 4567
Room 1803, lA Building, Longwan, Nanhuai Road, Shajing, Bao'an District, Shenzhen City
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City