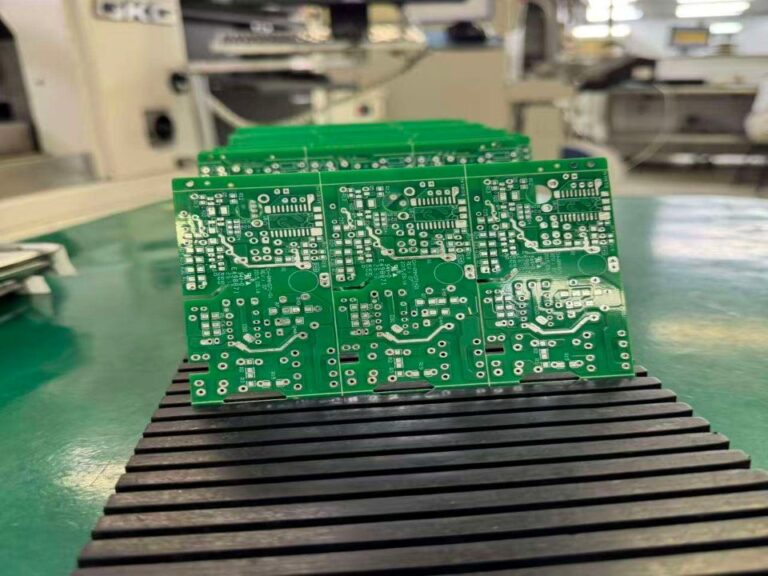
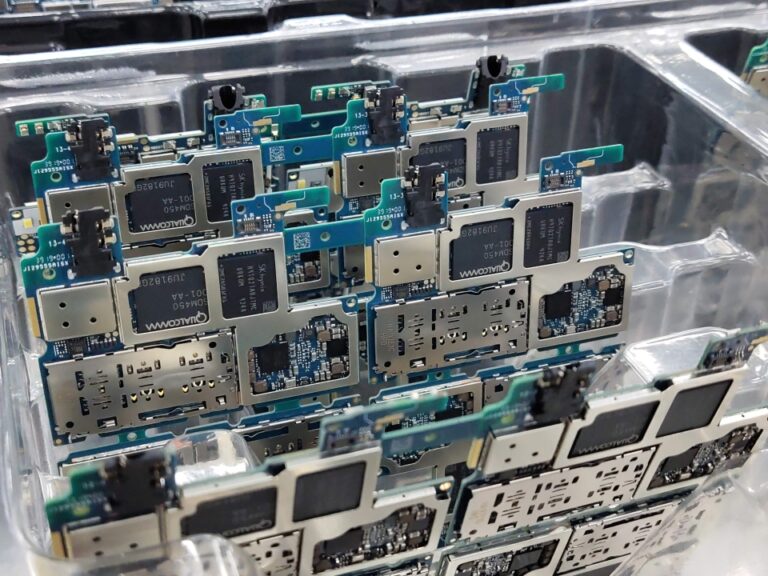
Usine de circuits imprimés à guichet unique : Du prototype à la production de masse
Pour les start-ups et les OEM, il est essentiel d'obtenir rapidement et de manière fiable des circuits imprimés de haute qualité. MC PCB est un fabricant contractuel de circuits imprimés à guichet unique qui prend en charge les prototypes jusqu'à la fabrication en série et qui bénéficie d'une assistance technique expérimentée et d'une assurance qualité rigoureuse.
MC PCB Co, Ltd.
Début en 2005
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City
Quels sont les défis posés par l'assemblage des circuits imprimés rigides et flexibles ?
L'assemblage de circuits imprimés rigides-flexibles semble facile jusqu'à la refusion. Découvrez les causes de la délamination, du gauchissement, des problèmes de pâte et comment les fixations et la DFM permettent de maintenir un rendement stable sur la ligne.
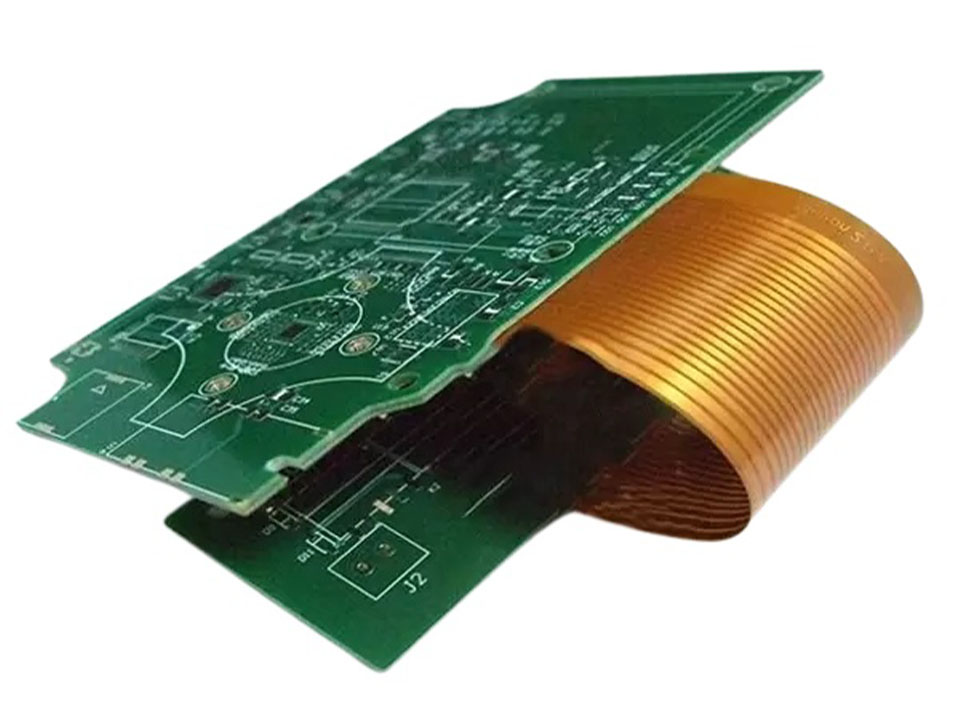
Le concept de rigidité-flexibilité semble simple sur le papier : conserver la zone rigide pour les composants, utiliser la partie flexible pour le routage et l'emballage étanche. Dans les lignes SMT réelles, il se comporte davantage comme “deux cartes différentes collées ensemble”, et votre fenêtre de processus se réduit rapidement.
Si vous recherchez une vitesse NPI, un rendement stable et un contrôle qualité reproductible, vous voudrez que votre fournisseur traite les pièces rigides-flexibles comme un flux dédié, et non comme un “SMT normal avec une pièce courbée”. C'est l'état d'esprit qui sous-tend notre Usine chinoise de PCB B2B pour les constructions et les séries de production à rotation rapide.
Défis liés à l'assemblage de circuits imprimés rigides et flexibles
Voici une vue pratique des problèmes qui apparaissent le plus souvent sur la ligne, ainsi que de la manière dont les équipes réduisent généralement les risques.
Mot-clé du défi
Ce que vous verrez sur la ligne
Cause fondamentale typique
Un contrôle des processus réellement utile
Décollement
bulles, couches soulevées, faible liaison à la flexion/rigidité
humidité + chaleur, contrainte d'adhésion
précuisson, stockage à sec, rampe de refusion contrôlée
Inadéquation CTE
fissures près de la transition rigide-flexible, ouvertures intermittentes
différents taux de dilatation (FR-4 vs polyimide)
Rampes thermiques plus lentes, empilement équilibré, transition de maintien de l'équilibre
Gauchissement / coplanarité
décalage de l'emplacement, ouverture sur le pas fin, connecteurs asymétriques
construction déséquilibrée, disposition des raidisseurs
construction symétrique dans la mesure du possible, luminaires, panneaux intelligents
Impression au pochoir
manque de pâte ou ponts, libération de pâte instable
hauteur de la surface mixte, mouvement de flexion
pochoir à étapes, outillage à support solide, contrôles SPI
Fixation
queues flexibles pliées, erreurs d'enregistrement, dommages dus à la manipulation
flexion non supportée pendant l'impression/le placement/le débordement
panneaux de support, dispositifs d'aspiration, règles de manipulation sur le voyageur
Raidisseurs
fissures de tension au bord du raidisseur, décollement près de l'adhésif
mauvais placement, mauvaises règles de chevauchement
raidisseur DFM, contrôle de l'adhésivité, exclusions
Rayon de courbure
cuivre fissuré après pliage, premiers échecs sur le terrain
coude trop serré, écrouissage du cuivre
rayon de courbure correct pour la statique/dynamique, la décharge de traction
Vias près de l'interface
par une fissure, s'ouvre après un cycle
concentration de contraintes à la transition
éloigner les vias, renforcer la conception de l'empilement, effacer les notes de fabrication
Limites d'inspection
défauts manqués dans l'aire de transition
accès + défis géométriques
AOI réglé pour les zones mixtes, rayons X si nécessaire, stratégie de test
Voyons maintenant les plus importants d'entre eux à l'aide de scénarios concrets.
Décollement pendant le brasage par refusion
Les stratifiés rigides-flexibles peuvent retenir l'humidité. Une fois la refusion effectuée, cette humidité s'étend. Vous ne remarquerez peut-être rien tout de suite, mais plus tard, vous verrez apparaître des cloques, des bords de recouvrement soulevés ou des liaisons faibles qui cèdent après quelques cycles thermiques.
Là où le bât blesse le plus : les prototypes à rotation rapide qui restent sur une étagère, puis se précipitent directement dans la refusion. On le retrouve également dans les équipements grand public dotés de fines sections flexibles, où l'empilement de laminage est moins tolérant.
Ce qu'il faut faire :
Mettre cuisson + emballage sec dans le voyageur pour les constructions qui en ont besoin.
Verrouiller un profil de refusion stable. Ne cherchez pas la vitesse si elle fait exploser le rendement.
Respectez la discipline en matière de stockage. Les petits raccourcis ici se transforment en grosses boucles de travail plus tard.
Si vous mettez en œuvre un pipeline mixte, du prototype à la production, alignez-le sur votre Service d'assemblage de circuits imprimés afin que le processus reste cohérent de l'EVT au MP.
Inadéquation CTE à la transition rigide-flexible
L'inadéquation des CTE est le piège classique de la rigidité et de la flexibilité. Le FR-4 et le polyimide se dilatent différemment sous l'effet de la chaleur. La zone de transition absorbe cette contrainte comme une charnière, et la contrainte n'est pas répartie uniformément. Elle se concentre là où vous le souhaitez le moins.
Vous l'apercevrez en tant que :
microfissures près de la transition
les ouvertures intermittentes qui “guérissent” après les retouches, puis réapparaissent sur le terrain
les défaillances qui n'apparaissent qu'après un cycle thermique
Un scénario courant : un produit pliable ou un module de caméra dont la queue flexible se plie lors de l'assemblage, puis à nouveau lors de la construction du boîtier final. Il s'agit de contraintes mécaniques répétées qui s'ajoutent aux contraintes thermiques.
Concevoir et mettre en place des processus qui réduisent la douleur :
Tenir les éléments sensibles éloignés de la transition (pads, vias, traces fines).
Utiliser des rampes plus lentes et un chauffage plus uniforme.
Les règles de transition doivent être clairement énoncées dans votre Fabrication de circuits imprimés Les notes si fab et l'assemblage ne se devinent pas.
Si votre produit se trouve dans une zone de charnière ou de pliage étroit, il est également utile d'examiner une construction rigide-flexe spécifique, telle que PCB rigide-flexible pour circuits flexibles pliables comme point de référence pour les décisions relatives aux piles.
Déformation et coplanarité
Le Rigid-Flex peut se déformer d'une manière qu'une carte rigide standard ne peut pas. Même une petite courbure ou torsion peut rompre la coplanarité sur des pièces à pas fin, des BGA ou des cartes comportant beaucoup de connecteurs. Il s'ensuit des ouvertures, des biais et le redoutable “ça passe ICT mais ça échoue dans le système”.”
Déclencheurs typiques :
distribution déséquilibrée en cuivre
empilages asymétriques
raidisseurs placés sans tenir compte de l'équilibre mécanique global
Dans les cartes de commande industrielles, le gauchissement apparaît lorsque vous mélangez des zones de cuivre lourd avec des connecteurs denses. Dans les appareils portables et l'électronique grand public compacte, elle apparaît parce que tout est fin et serré.
Ce qui aide :
Les panneaux sont conçus pour être soutenus. Ne laissez pas les sections flexibles flotter dans la brise.
Utiliser des montages par impression/placement/refoulement si la géométrie l'exige.
Rendez vos règles de construction explicites dans votre capacités avant de bloquer la conception mécanique.
Impression de pâte à braser et pochoir à étapes
Imprimer de la pâte sur du rigide-flexible peut donner l'impression d'imprimer sur un panneau qui ne cesse de changer de forme. Les différences de hauteur entre les zones rigides et flexibles, ainsi que les sections souples qui fléchissent sous la pression de la raclette, peuvent entraîner une variation du volume de pâte. Cela se traduit par des ponts d'un côté et des joints insuffisants de l'autre.
Où vous le sentirez :
QFN à pas fin près d'une transition
des empreintes de connecteurs denses là où la coplanarité est importante
la construction de technologies mixtes dans les cas où la marge est déjà faible
Corrections pratiques :
Utiliser un pochoir de marche lorsque vous avez des hauteurs mixtes.
Ajouter outil de support solide sous la zone de flexion pendant l'impression.
Validez avec SPI et ajustez avant de perdre du temps en retouches.
Si vous réalisez des constructions clés en main, c'est ce type de détail qui distingue les produits “assemblés” des produits “prêts pour la production”. Il est également directement lié à votre le contrôle de la qualité plan.
Luminaires et tableaux de support
Le flexible rigide doit être respecté au niveau de la manutention. Les opérateurs peuvent froisser une queue de flex en quelques secondes. Le pick-and-place peut désaligner une section de flex si l'outillage ne la maintient pas en place. Même les convoyeurs peuvent accrocher une queue non soutenue.
Vous voudrez :
des plaques de support qui maintiennent l'assemblage à plat d'un bout à l'autre
des règles de manipulation claires (ce qui peut être plié, où et quand)
des points d'appui définis pour l'impression et le placement
Cet aspect est particulièrement important pour les flux OEM/ODM et les flux de fabrication en sous-traitance, où plusieurs stations touchent le même produit. Un seul transfert déficient peut tout gâcher.
Placement des raidisseurs et des adhésifs
Les raidisseurs résolvent des problèmes réels : support de connecteur, zones ZIF et renforcement mécanique. Mais des raidisseurs mal placés créent des sources de stress. Vous verrez des fissures sur le bord du raidisseur, des dommages sur les tampons près des zones de chevauchement ou une délamination là où l'adhésif rencontre la chaleur.
Des règles empiriques qui tiennent la route en production :
Tenir les bords des raidisseurs à l'écart des éléments en cuivre soumis à de fortes contraintes.
Contrôler la couverture de l'adhésif et les conditions de durcissement.
Traiter les raidisseurs comme une partie de la DFM, et non comme une réflexion après coup.
Un panneau rigide-flexible se plie. La question est de savoir s'il se plie à l'intérieur d'une fenêtre de déformation sûre.
Si vous pliez trop fort, le cuivre se durcit. Il se fissure alors. Parfois, la défaillance est instantanée. Le plus souvent, la défaillance survient plus tard, sous la forme d'une ouverture intermittente qui ne se manifeste qu'après un transport, des vibrations ou des variations de température.
Scénarios réels :
remplacement des câbles robotiques et des harnais mobiles (flexion dynamique)
produits de consommation pliables (pliages statiques répétés pendant l'utilisation)
les dispositifs médicaux pour lesquels la fiabilité est primordiale (faible tolérance aux défaillances latentes)
La solution n'est pas magique. Il faut définir des règles correctes en matière de rayon de courbure (statique ou dynamique), ajouter une décharge de traction et maintenir le routage critique en dehors de la zone chaude de la courbure.
Vias près de l'interface rigide-flexible
Les vias situés à proximité de la zone de transition sont très sollicités. L'interface concentre déjà les contraintes. Ajoutez des trous plaqués à cet endroit et vous aurez un début de fissure.
Ce que vous pouvez faire :
éloigner les vias de la transition
renforcer la pile et la documenter clairement
aligner les fab notes de façon à ce que personne n“”optimise" votre risque en le réintégrant dans la conception
C'est là qu'une solide boucle de DFM porte ses fruits. Elle vous évite un ECO en phase tardive qui retarde votre lancement.
Inspection : AOI et rayons X
La rigidité-flexibilité peut cacher des défauts dans des endroits peu pratiques. Les queues flexibles peuvent bloquer les vues. Les transitions peuvent créer des ombres ou une géométrie qui rompt l'accord AOI. Si vous utilisez des BGA ou des QFN serrés, vous aurez peut-être besoin de rayons X pour être sûr de vous.
Une stratégie d'inspection pratique :
Ajustez l'AOI pour les zones mixtes rigides/flexibles (ne réutilisez pas votre recette pour les zones rigides uniquement).
Utilisez les rayons X lorsque la visibilité du joint de soudure diminue.
Ajouter une couverture de test électrique qui corresponde aux modes de défaillance réels, et pas seulement des “rapports de test verts”.”
Si vous êtes prêt à aligner la DFM, les notes de construction et la stratégie d'inspection avec un fournisseur qui prend en charge le prototypage rapide jusqu'au volume, commencez par la page d'accueil et acheminer votre dossier d'exigences à la bonne équipe. Si vous disposez déjà de Gerbers et d'une nomenclature, vous pouvez également aller directement à nous contacter pour commencer l'examen de la construction.
MC PCB, Ltd, à côté de Dongguan MaoChang Printed Circuit Board Limited,s'est concentré sur la fabrication de circuits imprimés depuis plus de 20 ans. MaoChang Printed Circuit Board Limited est une usine professionnelle de fabrication de circuits imprimés pour les circuits imprimés à rotation rapide, les prototypes de circuits imprimés et la fabrication de faibles volumes en grande quantité. Certifiée UL pour la production de circuits imprimés rigides FR-4 / haute fréquence / à base d'aluminium.
Entreprise
A propos de
Contact
Capacités
Services
Application
Produits
Qualité
Blog
Produits
Cartes de circuits imprimés
Prototype de PCB
Circuit imprimé flexible
Carte de circuits imprimés à haute fréquence
Circuit imprimé en cuivre épais
Assemblage du circuit imprimé
PCB à âme métallique
Circuit imprimé en cuivre épais
Contact
0755-2889 4567
Room 1803, lA Building, Longwan, Nanhuai Road, Shajing, Bao'an District, Shenzhen City
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City