Usine de circuits imprimés à guichet unique : Du prototype à la production de masse
Pour les start-ups et les OEM, il est essentiel d'obtenir rapidement et de manière fiable des circuits imprimés de haute qualité. MC PCB est un fabricant contractuel de circuits imprimés à guichet unique qui prend en charge les prototypes jusqu'à la fabrication en série et qui bénéficie d'une assistance technique expérimentée et d'une assurance qualité rigoureuse.
MC PCB Co, Ltd.
Début en 2005
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City
Quelles sont les principales différences entre les circuits imprimés prototypes et les circuits imprimés de production en termes de conception et de fabrication ?
Les circuits imprimés prototypes prouvent la rapidité de la conception ; les circuits imprimés de production prouvent la répétabilité. Apprenez la DFM, la panneautage, les tests, les matériaux et les mouvements de la chaîne d'approvisionnement avant de passer à l'échelle supérieure.
Si vous avez déjà construit une planche qui fonctionnait très bien sur l'établi, mais qui s'est effondrée dès que vous avez essayé de la mettre à l'échelle, vous connaissez déjà la chute : La réussite d'un prototype n'est pas synonyme d'aptitude à la production. Les circuits imprimés prototypes et les circuits imprimés de production se ressemblent sur un visualiseur Gerber, mais ils vivent dans des mondes différents une fois que l'on passe à l'atelier de fabrication et à la ligne SMT.
A l'occasion d'une Usine chinoise de PCB B2B comme la nôtre, nous voyons les deux côtés tous les jours : des constructions rapides pour les équipes de R&D, et des séries stables pour les marques OEM/ODM, les partenaires EMS, les maisons de conception, les laboratoires et les équipes de startups qui expédient du vrai matériel. Vous pouvez commencer par la page d'accueil ici : Usine chinoise de PCB B2B : prototypage rapide, assemblage fiable.
Vous trouverez ci-dessous la répartition pratique, avec des mots-clés de production réels, des contraintes d'atelier réelles et des leçons réelles “n'apprenez pas à la dure”.
PCB prototype et PCB de production
A prototype de PCB existe pour répondre rapidement à une question : Ce modèle fonctionne-t-il ?? A production PCB a une mission différente : pouvons-nous le construire de la même manière, à chaque fois, sans maux de tête liés au rendement ??
Cette évolution modifie la manière de concevoir, de tester et de choisir les matériaux, les fournisseurs et les contrôles de processus.
Intention de la conception : validation fonctionnelle ou manufacturabilité
Vitesse d'itération et réalité du re-spin
L'agencement des prototypes donne souvent la priorité à la rapidité. Vous ajoutez des en-têtes, des cavaliers supplémentaires, des pads surdimensionnés et des points de test généreux parce que vous voulez un débogage rapide. C'est normal. C'est aussi la raison pour laquelle les prototypes ont tendance à tolérer des décisions “suffisamment bonnes”.
Le schéma de production renverse les priorités :
Vous resserrez les empreintes pour une meilleure répétabilité.
Vous contrôlez le comportement du masque de soudure et de la pâte pour éviter les ponts.
Vous planifiez l'inspection automatisée, l'accès aux retouches et la stabilité du flux d'assemblage.
Dans les prototypes, les points d'essai supplémentaires ressemblent à une assurance gratuite. En volume, chaque point supplémentaire peut devenir.. :
un problème d'exclusion de placement
un piège à contamination
un risque de collision mécanique
une perte de temps et d'argent lors de l'inspection
Une approche courante est simple : conservez l'accès aux tests dont vous avez réellement besoin pour les tests de production, et supprimez le reste avant la construction en masse.
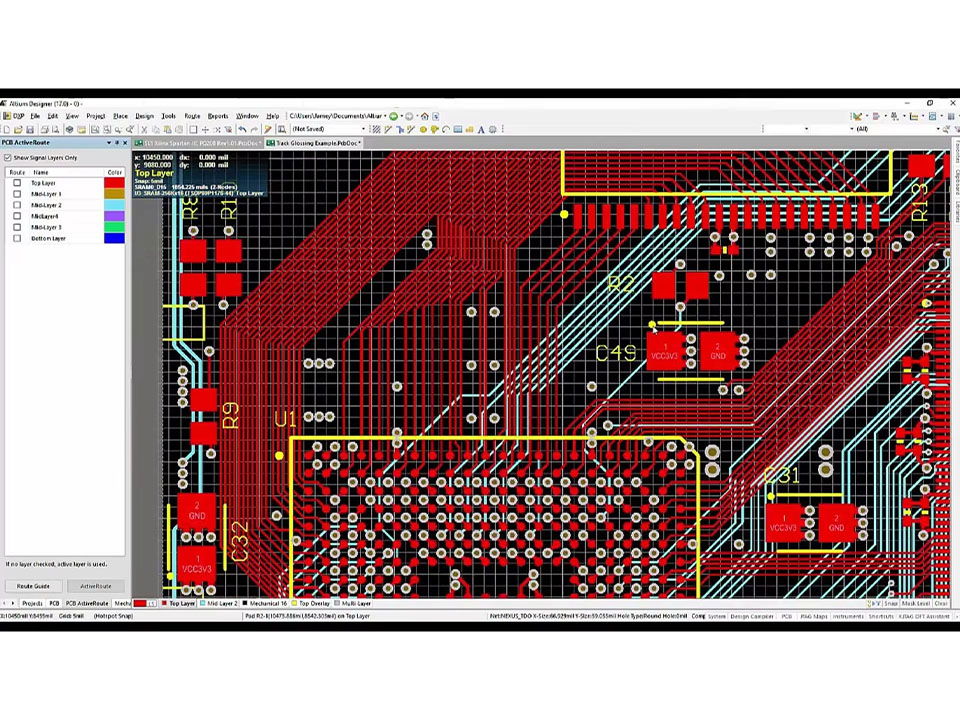
Règles DFM (Design for Manufacturability) et DRC (Design for Manufacturability)
La DFM est un choix de conception, pas une faveur de l'usine.
Beaucoup de prototypes “passent” parce qu'une usine peut les surveiller. Les productions en série n'ont pas ce luxe. La production veut des règles et des données claires, et moins d'exceptions.
En pratique, DFM touche à tout :
trace/espace qui reste stable à travers les variations du processus
un anneau annulaire et des coups de foret qui n'explosent pas le rendement
un dégagement du masque de soudure qui ne provoque pas d'ouverture ou de court-circuit
des décisions d'empilage cohérentes qui ne dérivent pas d'un lot à l'autre
Si vous souhaitez avoir une vue d'ensemble de ce que votre usine peut réellement contenir, le bon endroit pour ancrer vos hypothèses DFM est la fiche de capacité de votre fabricant, comme celle-ci : Capacités en matière de circuits imprimés.
La documentation devient plus stricte en production
Les prototypes peuvent survivre grâce à des “Gerbers + une note rapide”. Les modèles de production ont généralement besoin d'un paquet plus serré :
notes de fabrication (empilage, cibles d'impédance, choix de diélectriques contrôlés)
notes d'assemblage (polarité, couple de serrage, adhésifs, sous-remplissage, exclusions)
Alignement nomenclature + AVL (alternatives approuvées, contrôles du cycle de vie)
les exigences en matière de tests (ce que vous mesurez, comment vous l'acceptez)
Cette paperasserie n'est pas de la bureaucratie. C'est la façon d'éviter le problème classique “mêmes dossiers, résultats différents”.
Exigences en matière de panneautage et de chaîne de montage
La panélisation n'est plus facultative
Une carte prototype peut être expédiée en tant qu'unité unique. Ce n'est pratiquement jamais le cas pour la production. Une fois que vous utilisez le SMT en volume, panélisation fait partie de la conception :
des rails pour que les convoyeurs puissent saisir le panneau
fiducials so vision systems lock placement
des languettes de rupture et des trous d'outillage pour une manipulation stable
une disposition des réseaux qui améliore le rendement et réduit les rebuts
C'est également à ce niveau que les équipes de conception sont surprises : une carte facile à souder à la main peut s'avérer un cauchemar sur la ligne, à moins que le panneau ne soit conçu pour la fluidité.
Le comportement du pochoir, de la pâte et de la refusion est plus important que vous ne le pensez
L'assemblage manuel d'un prototype peut cacher un comportement faible de la pâte. En production, le pochoir et l'impression de la pâte définissent votre profil de défauts. Vous vous intéresserez à :
Stratégie d'essai : sonde volante, ICT, AOI, rayons X
Les tests de prototypes sont axés sur la détection rapide des bogues
Les tests de prototypes s'appuient souvent sur des méthodes rapides :
contrôles de continuité de base
mise en place fonctionnelle avec des outils d'établi
Sondage ciblé sur les filets clés
boucles de débogage rapides en cas de modification du micrologiciel
C'est parfait pour la R&D.
Les tests de production se concentrent sur la détection des dérives
Dans la production de masse, vous avez besoin d'une couverture de test qui s'adapte. Les modèles de production les plus courants sont les suivants :
AOI pour le placement et le contrôle des joints de soudure
Rayon X pour les joints cachés (BGA/QFN)
Contrôles basés sur les TIC/fixes pour une répétabilité rapide
des bancs d'essai fonctionnels qui correspondent aux conditions réelles d'utilisation
L'idée clé : la chasse aux prototypes défauts de conception. Chasse à la production variation du processus.
Matériaux, empilage, impédance contrôlée et fiabilité
Les matériaux sont flexibles dans les prototypes, mais bloqués dans la production
Les équipes de prototypage échangent parfois des laminés ou acceptent des substitutions pour respecter le calendrier. La production veut le contraire : verrouillage des matériaux afin que le comportement électrique reste stable d'un lot à l'autre.
Ceci est très important pour :
liaisons numériques à haut débit
Frontaux RF
objectifs stricts en matière de CEM
chemins thermiques de haute puissance
Si votre projet présente des arêtes RF ou rapides, l'écart entre le prototype et la production peut se creuser rapidement. Un exemple réaliste est celui d'un prototype haute fréquence PCB.
Les objectifs de fiabilité changent la façon de concevoir
Les cartes de production nécessitent souvent une discipline plus stricte en matière de fiabilité :
gestion de la fatigue des joints de soudure
une progression/un dégagement qui correspond à des environnements réels
contrôle stable de l'impédance, pas “suffisamment proche”.”
des barrières d'assurance qualité plus strictes
Pour savoir comment nous encadrons le contrôle de qualité de notre côté, vous pouvez ancrer cette discussion ici : Contrôle de la qualité.
Chaîne d'approvisionnement et documentation pour la production de masse
La chaîne d'approvisionnement devient une véritable contrainte d'ingénierie
Dans les prototypes, l'achat de pièces est ennuyeux. En production, l'approvisionnement devient une contrainte du système. Une seule pièce manquante peut interrompre tout le programme SMT. C'est pourquoi les équipes OEM/ODM et EMS font pression :
Discipline AVL (liste des fournisseurs agréés)
Alternatives validées avant la rampe
respect des règles en matière d'emballage et d'humidité (manipulation MSL)
traçabilité des programmes sensibles
La production aime les choix ennuyeux et stables
“Les pièces ”exotiques" peuvent très bien fonctionner en laboratoire. Puis, lorsque vous atteignez le volume, vous découvrez des pics de délais de livraison, une affectation ou des bobines incohérentes. La production aime les empreintes éprouvées, les emballages standard et la planification de l'approvisionnement.
Tableau comparatif : différences de conception et de fabrication
Zone de différence
Prototype de circuit imprimé (typique)
PCB de production (typique)
Ce qui se casse généralement si on l'ignore
Repère pratique de la source
Objectif de construction
Prouver une fonction, itérer rapidement
Répétabilité stable, prêt à l'emploi
Fonctionne une fois, échoue à grande échelle
Fractionnement du service de prototype et de volume
Discipline DFM
Flexible, des exceptions peuvent se produire
Des règles strictes, moins d'exceptions
Faible rendement, tempêtes de reprises
Niveau de référence des capacités
Fonctions de débogage
Points de test supplémentaires, en-têtes
Seulement ce dont les tests de production ont besoin
Pression de l'espace, défauts supplémentaires
Planification de l'assemblage
Panelisation
Souvent à carte unique
Matrices optimisées, rails, fiduciaires
Problèmes de manutention, perte de débit
Flux de fabrication et d'assemblage
Approche par test
Contrôles rapides, débogage sur banc d'essai
AOI/rayons X/ICT + bancs d'essai fonctionnels
Fuites, retours des clients
Portes de qualité
Matériaux
Des substitutions sont possibles
Matériaux verrouillés et validés
Dérive électrique, surprises RF
Capacité + discipline QC
Impédance contrôlée
Parfois “agréable à avoir”
Souvent obligatoire pour des raisons de cohérence
Défauts de synchronisation/EMI/RF
Catégorie haute fréquence
Documentation
Les notes légères sont fréquentes
Pack complet de fabrication et d'assemblage
Fautes de construction, retards
Champ d'application des services
Chaîne d'approvisionnement
Petits achats, corrections manuelles
AVL, alternances, traçabilité
Arrêt de la ligne, sortie instable
Adaptation au flux de travail OEM/ODM
Principaux enseignements
Les prototypes permettent d'apprendre rapidement. La production permet de répéter les résultats.
Traiter la phase de prototypage comme une boucle de rétroaction rapide. Traiter la production comme un processus contrôlé.
Vous ne pouvez pas traiter la DFM comme un problème ultérieur.
Si vos règles de RDC ne correspondent pas à la capacité réelle, vous le paierez en rebuts, en retards et en reconception.
Votre plan de test change à l'échelle.
Le débogage au banc n'est pas à la hauteur. La production a besoin d'une couverture reproductible et de règles claires d'acceptation et de rejet.
La panélisation cesse d'être facultative.
Une fois que le débit de SMT est réel, le panneau devient un outil de fabrication, et non plus seulement un format d'expédition.
La chaîne d'approvisionnement devient une véritable contrainte d'ingénierie.
Vos choix de nomenclature déterminent si votre calendrier de construction reste calme ou s'il se transforme en exercice d'incendie quotidien.
Scénarios du monde réel : où se situent les différences ?
OEM/propriétaire de marque pour l'introduction d'un nouveau produit
Vous commencez par un prototype rapide pour valider la fonction. Ensuite, vous resserrez la DFM, verrouillez les matériaux et alignez la couverture des tests avant de passer au volume. C'est lors de cette transition que la plupart des plannings dérapent.
Création d'un transfert EMS/ODM
La conception peut sembler achevée, mais l'usine en a besoin sous une forme constructible : règles de panneau, stratégie de pochoir, accès à l'inspection et approvisionnement stable en pièces. Si vous ne procédez pas à cet alignement, vous constaterez une désaffection pour les NPI.
Laboratoires, universités et équipes de recherche
Vous privilégierez la rapidité et la flexibilité. Néanmoins, il est utile de concevoir des prototypes dont l'empreinte est adaptée à la production lorsque vous pensez que le projet pourrait quitter le laboratoire ultérieurement. Vous vous épargnerez ainsi une refonte complète de la mise en page.
Si vous souhaitez parcourir les catégories d'utilisation finale courantes et les associer aux types de cartes (rigides, flexibles, rigides-flexibles, RF, à âme métallique), commencez ici : Applications PCB.
Du prototype au circuit imprimé de production : une liste de contrôle pratique pour le transfert
Geler les cibles d'empilage et d'impédance avant de procéder à la mise à l'échelle.
Effectuer une passe DFM par rapport aux limites de fabrication réelles.
Décidez à l'avance de l'installation des panneaux, en particulier pour les installations à pas fin et à forte densité de connecteurs.
Définir la couverture des tests de production, et pas seulement “ça démarre sur mon bureau”.”
Aligner les nomenclatures, les produits de remplacement et les règles d'emballage avant la mise en service de la ligne.
Veiller à ce que les barrières de contrôle de qualité soient cohérentes entre le pilote et la production de masse.
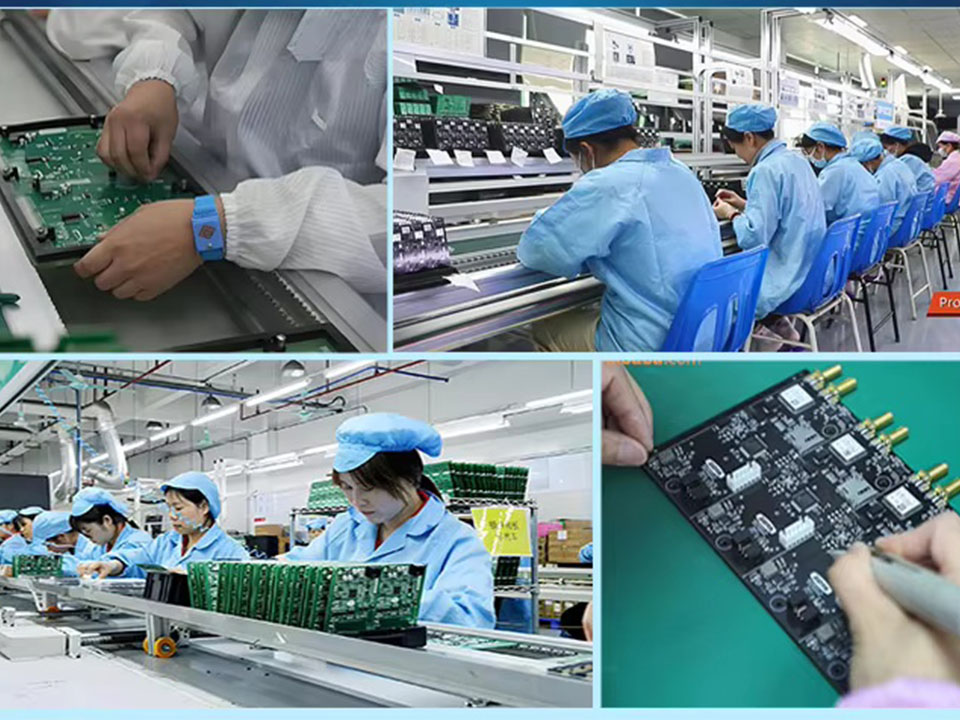
Si vous prévoyez une rampe NPI et que vous souhaitez qu'une seule usine couvre les deux étapes, le chemin le plus propre est généralement le suivant : construction d'un prototype d'abord, puis passage à des séries stables en suivant le même flux de bout en bout de Fabrication de circuits imprimés et Assemblage du PCB.
MC PCB, Ltd, à côté de Dongguan MaoChang Printed Circuit Board Limited,s'est concentré sur la fabrication de circuits imprimés depuis plus de 20 ans. MaoChang Printed Circuit Board Limited est une usine professionnelle de fabrication de circuits imprimés pour les circuits imprimés à rotation rapide, les prototypes de circuits imprimés et la fabrication de faibles volumes en grande quantité. Certifiée UL pour la production de circuits imprimés rigides FR-4 / haute fréquence / à base d'aluminium.
Entreprise
A propos de
Contact
Capacités
Services
Application
Produits
Qualité
Blog
Produits
Cartes de circuits imprimés
Prototype de PCB
Circuit imprimé flexible
Carte de circuits imprimés à haute fréquence
Circuit imprimé en cuivre épais
Assemblage du circuit imprimé
PCB à âme métallique
Circuit imprimé en cuivre épais
Contact
0755-2889 4567
Room 1803, lA Building, Longwan, Nanhuai Road, Shajing, Bao'an District, Shenzhen City
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City