Fábrica de PCB de uma só vez: Do protótipo à produção em massa
Para startups de hardware e OEMs, obter PCBs de alta qualidade de forma rápida e confiável é fundamental. A MC PCB é um fabricante de PCBs de contrato único que oferece suporte a protótipos para construções de volume - apoiado por suporte de engenharia experiente e controle de qualidade rigoroso.
MC PCB Co., Ltd.
Iniciado em 2005
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City
Quais são as principais diferenças entre os protótipos de PCB e os PCB de produção em termos de conceção e fabrico?
Os protótipos de PCBs comprovam o design rapidamente; os PCBs de produção comprovam a repetibilidade. Aprenda DFM, painelização, testes, materiais e movimentos da cadeia de fornecimento - antes de aumentar a escala.
Se alguma vez construiu uma placa que funcionou muito bem na bancada, mas que se desfez no momento em que tentou escalar, já conhece a piada: o sucesso do protótipo não é sinónimo de prontidão para a produção. Os protótipos de PCB e os PCB de produção parecem semelhantes num visualizador Gerber, mas vivem em mundos diferentes quando se chega à fábrica e à linha SMT.
Em um Fábrica de PCB B2B na China Como a nossa, vemos ambos os lados todos os dias: construções rápidas para equipas de I&D e tiragens de volume estáveis para marcas OEM/ODM, parceiros EMS, casas de design, laboratórios e equipas de arranque que enviam hardware real. Pode começar na página inicial aqui: Fábrica PCB B2B da China: prototipagem rápida, montagem fiável.
Segue-se a análise prática, com palavras-chave de produção reais, constrangimentos reais no chão de fábrica e lições reais do tipo “não aprenda isto da maneira mais difícil”.
Protótipo de PCB vs PCB de produção
A protótipo de PCB existe para responder rapidamente a uma pergunta: este projeto funciona? A produção PCB tem uma missão diferente: podemos construí-lo da mesma forma, sempre, sem dores de cabeça de rendimento?
Essa mudança altera a forma como se concebe, como se testa e como se escolhem materiais, fornecedores e controlos de processos.
Intenção de conceção: validação funcional vs manufacturabilidade
Velocidade de iteração e realidade da nova rotação
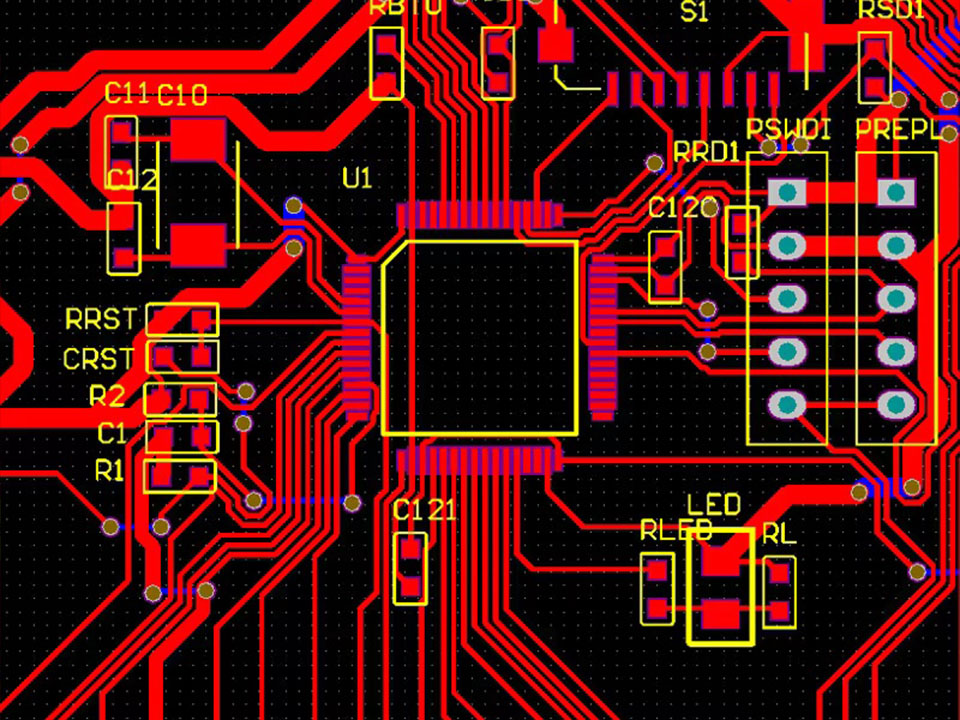
O layout do protótipo geralmente prioriza a velocidade. Adiciona cabeçalhos, jumpers extra, pads de grandes dimensões e pontos de teste generosos porque quer uma depuração rápida. Isso é normal. É também por isso que os protótipos tendem a tolerar decisões “suficientemente boas”.
O esquema de produção inverte as prioridades:
As pegadas são apertadas para uma repetibilidade de recolha e colocação.
Controla-se o comportamento da máscara de soldadura e da pasta para evitar pontes.
Planeia a inspeção automatizada, o acesso ao retrabalho e um fluxo de montagem estável.
Nos protótipos, os pontos de teste extra parecem um seguro gratuito. Em volume, cada almofada extra pode tornar-se:
um problema de colocação de keepout
uma armadilha de contaminação
um risco de colisão mecânica
um custo e um tempo de inspeção reduzidos
Uma abordagem comum é simples: manter o acesso de teste que é realmente necessário para o teste de produção e eliminar o restante antes da compilação em massa.
Regras DFM (Design for Manufacturability) e DRC
A DFM é uma escolha de conceção, não um favor de fábrica
Muitos projectos de protótipos “passam” porque um fabricante pode tomar conta deles. As séries em volume não se podem dar a esse luxo. A produção quer regras claras, dados claros e menos excepções.
Na prática, DFM toca em tudo:
traço/espaço que se mantém estável ao longo da variação do processo
anel anular e golpes de broca que não rebentam rendimento
eliminação da máscara de solda que não provoca aberturas ou curtos-circuitos
decisões de empilhamento consistentes que não se desviam entre lotes
Se pretende ter uma visão de alto nível do que a sua fábrica pode realmente suportar, o local certo para ancorar os seus pressupostos de DFM é a folha de capacidade do fabricante, como esta: Capacidades de PCB.
A documentação torna-se mais rigorosa na produção
As construções de protótipos podem sobreviver com “Gerbers + uma nota rápida”. As construções de produção precisam normalmente de um pacote mais apertado:
notas de fabrico (empilhamento, objectivos de impedância, escolhas de dieléctricos controlados)
notas de montagem (polaridade, binário, adesivos, enchimento inferior, proteção)
Alinhamento da lista técnica + AVL (suplentes aprovados, controlos do ciclo de vida)
requisitos de teste (o que se mede, como se aceita)
Essa papelada não é burocracia. É a forma de evitar o clássico problema dos “mesmos ficheiros, resultados diferentes”.
Requisitos de painelização e linha de montagem
A painelização deixa de ser opcional
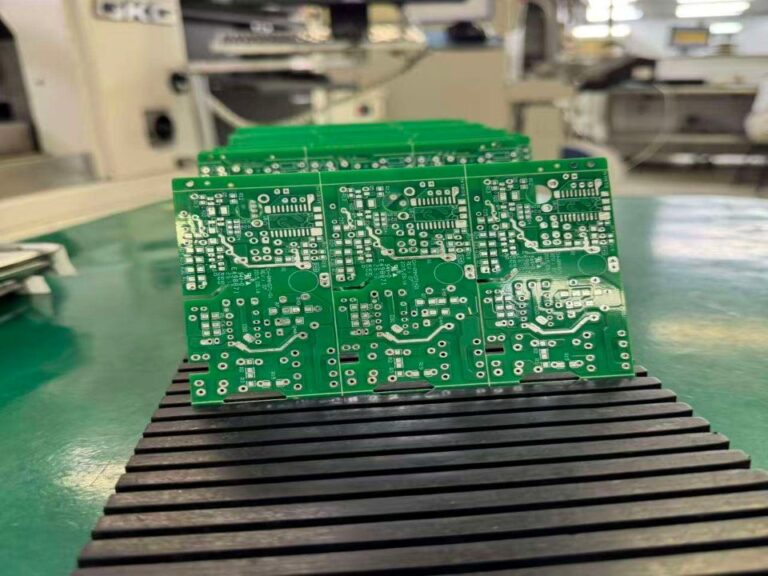
Uma única placa de protótipo pode ser enviada como uma única unidade. A produção quase nunca o faz. Uma vez que o SMT é executado em volume, painelização passa a fazer parte do projeto:
calhas para que os transportadores possam agarrar o painel
fiduciais para que os sistemas de visão bloqueiem a colocação
separadores e orifícios para ferramentas para um manuseamento estável
disposição da matriz que melhora o rendimento e reduz o desperdício
É também aqui que as equipas de design são surpreendidas: uma placa que é fácil de soldar à mão pode ser um pesadelo na linha de produção, a menos que o painel seja concebido para o fluxo.
O comportamento do estêncil, da pasta e do refluxo é mais importante do que pensa
A montagem manual de protótipos pode ocultar um comportamento fraco da pasta. Na produção, o estêncil e a impressão da pasta definem o seu perfil de defeitos. Vai interessar-se por:
Estratégia de ensaio: sonda voadora, ICT, AOI, raios X
Os ensaios de protótipos centram-se em encontrar rapidamente os erros
Os ensaios de protótipos baseiam-se frequentemente em métodos rápidos:
controlos básicos de continuidade
preparação funcional com ferramentas de bancada
sondagem orientada em redes-chave
loops de depuração rápida com alterações de firmware
Isso é perfeito para a I&D.
Os ensaios de produção centram-se na deteção de desvios
Na produção em massa, é necessária uma cobertura de teste que seja escalável. Os padrões de produção comuns incluem:
AOI para colocação e rastreio de juntas de soldadura
Raio X para juntas ocultas (BGA/QFN)
Controlos com base em TIC/fixação para uma rápida repetibilidade
equipamentos de ensaio funcionais que correspondem às condições reais de funcionamento
A ideia-chave: caça aos protótipos falhas de conceção. Caças de produção variação do processo.
Materiais, empilhamento, impedância controlada e fiabilidade
Os materiais são flexíveis nos protótipos, bloqueados na produção
As equipas de protótipos trocam por vezes os laminados ou aceitam substituições para cumprir o calendário. A produção quer o contrário: bloqueio de material para que o comportamento elétrico se mantenha estável em todos os lotes.
Isto é muito importante para:
ligações digitais de alta velocidade
Extremidades frontais de RF
objectivos EMC rigorosos
caminhos térmicos de alta potência
Se o seu projeto tiver RF ou arestas rápidas, a diferença entre “protótipo e produção” pode aumentar rapidamente. Uma categoria de exemplo realista é um protótipo de PCB de alta frequência.
Os objectivos de fiabilidade mudam a forma como se concebe
As placas de produção necessitam frequentemente de uma disciplina de fiabilidade mais forte:
gestão da fadiga de juntas de soldadura
creepage/clearance que corresponde a ambientes reais
controlo estável da impedância, não “suficientemente próximo”
portas de controlo de qualidade mais apertadas
Para saber como enquadramos o CQ do nosso lado, pode ancorar essa discussão aqui: Controlo de qualidade.
Cadeia de abastecimento e documentação para a produção em massa
A cadeia de abastecimento torna-se um verdadeiro constrangimento de engenharia
Nos protótipos, comprar peças é aborrecido. Na produção, o abastecimento torna-se uma restrição do sistema. Uma peça em falta pode parar todo o programa SMT. É por isso que as equipas de OEM/ODM e EMS fazem pressão:
Disciplina AVL (lista de fornecedores aprovados)
suplentes validados antes da rampa
cumprimento das regras de embalagem e humidade (manuseamento MSL)
rastreabilidade para programas sensíveis
A produção adora escolhas aborrecidas e estáveis
“As peças ”exóticas" podem funcionar bem numa construção de laboratório. Depois, quando se atinge o volume, descobrem-se picos de prazos de entrega, atribuição ou bobinas inconsistentes. A produção gosta de pegadas comprovadas, pacotes padrão e planeamento de fornecimento limpo.
Quadro comparativo: diferenças de conceção e fabrico
Área de diferença
Protótipo de PCB (típico)
PCB de produção (típico)
O que normalmente se avaria se o ignorarmos
Indicador prático da fonte
Objetivo de construção
Provar a função, iterar rapidamente
Repetibilidade estável, pronto para ser enviado
Funciona uma vez, mas falha à escala
Divisão do protótipo e do serviço de volume
Disciplina DFM
Flexível, as excepções acontecem
Regras rígidas, menos excepções
Baixo rendimento, tempestades de retrabalho
Base de capacidades
Funcionalidades de depuração
Pontos de teste extra, cabeçalhos
Apenas o que o teste de produção precisa
Pressão do espaço, defeitos adicionais
Planeamento da montagem
Panelização
Frequentemente de placa única
Matrizes optimizadas, carris, fiduciais
Problemas de manuseamento, perda de rendimento
Fluxo de fabrico e montagem
Abordagem de teste
Verificações rápidas, depuração em banco de ensaio
AOI/raios-X/ICT + plataformas funcionais
Fugas, devoluções de clientes
Portões de qualidade
Materiais
As substituições podem acontecer
Materiais bloqueados e validados
Desvio elétrico, surpresas RF
Capacidade + disciplina de controlo de qualidade
Impedância controlada
Por vezes “é bom ter”
Frequentemente obrigatório por razões de coerência
Falhas de temporização/EMI/RF
Categoria de alta frequência
Documentação
Notas ligeiras são comuns
Pacote completo de fabricação e montagem
Construções incorrectas, atrasos
Âmbito dos serviços
Cadeia de fornecimento
Pequenas compras, correcções manuais
AVL, suplentes, rastreabilidade
Paragens de linha, saída instável
Ajuste do fluxo de trabalho OEM/ODM
Principais conclusões
Os protótipos ajudam-no a aprender rapidamente. A produção ajuda-o a repetir os resultados.
Tratar a fase de protótipo como um ciclo de feedback rápido. Tratar a produção como um processo controlado.
Não se pode tratar o DFM como um problema posterior.
Se as suas regras de RDC não corresponderem à capacidade real, pagará com sucata, atrasos e nova conceção.
O seu plano de testes muda à escala.
A depuração em bancada não é escalável. A produção precisa de uma cobertura repetível e de regras claras de aceitação/rejeição.
A painelização deixa de ser opcional.
Quando o rendimento SMT é real, o painel torna-se uma ferramenta de fabrico e não apenas um formato de envio.
A cadeia de abastecimento torna-se um verdadeiro constrangimento de engenharia.
As suas escolhas de lista técnica decidem se o seu calendário de construção se mantém calmo ou se transforma num exercício de incêndio diário.
Cenários do mundo real: onde é que as diferenças nos afectam
OEM/proprietário da marca a lançar um novo produto
Começa-se com uma execução rápida de um protótipo para validar a função. Depois, aperta-se o DFM, bloqueia-se os materiais e alinha-se a cobertura dos testes antes de o entregar ao volume. É nesta transição que a maior parte dos calendários falha.
Construção de transferência EMS/ODM
O design pode parecer pronto, mas a fábrica precisa dele numa forma construível: regras do painel, estratégia de estêncil, acesso à inspeção e fornecimento estável de peças. Se saltar este alinhamento, verá a agitação do NPI.
Laboratórios, universidades e equipas de investigação
Em primeiro lugar, valoriza-se a rapidez e a flexibilidade. Ainda assim, é útil conceber protótipos com uma pegada “amiga da produção” quando se pensa que o projeto pode sair do laboratório mais tarde. Poupa-se a ter de refazer todo o layout.
Se pretender pesquisar categorias de utilização final comuns e associá-las a tipos de placas (rígidas, flexíveis, rígidas-flexíveis, RF, de núcleo metálico), comece aqui: Aplicações PCB.
Do protótipo à produção de PCB: uma lista de controlo prática para a transferência
Congele os alvos de empilhamento e impedância antes de escalonar.
Executar uma passagem DFM em relação aos limites reais de fabrico.
Decida antecipadamente o painel, especialmente para layouts de passo fino e com muitos conectores.
Definir a cobertura dos testes de produção e não apenas “arranca na minha secretária”.”
Alinhar a lista técnica, os suplentes e as regras de embalagem antes de a linha entrar em funcionamento.
Manter os portões de controlo de qualidade consistentes desde o piloto até à construção em massa.
Se estiver a planear uma rampa NPI e pretender que uma fábrica cubra ambas as fases, o caminho mais simples é normalmente: construir primeiro o protótipo e, em seguida, passar para as séries estáveis através do mesmo fluxo de ponta a ponta de Fabrico de placas de circuito impresso e Montagem de PCB.
MC PCB., Ltd, ao lado de Dongguan MaoChang Printed Circuit Board Limited, concentrou-se na fabricação de PCBs por mais de 20 anos. MaoChang Printed Circuit Board Limited, uma fábrica profissional de PCB para PCB de giro rápido, PCB de protótipo e fabricação de baixo volume de alta mistura. Com certificação UL para produção de PCB rígida FR-4 / Alta Frequência / Baseada em Alumínio.
Empresa
Sobre
Contacto
Capacidades
Serviços
Aplicação
Produtos
Qualidade
Blogue
Produtos
Placas de circuitos impressos
Protótipo PCB
PCB flexível
PCB de alta frequência
PCB de cobre espesso
Montagem de PCB
Núcleo metálico PCB
PCB de cobre espesso
Contacto
0755-2889 4567
Room 1803, lA Building, Longwan, Nanhuai Road, Shajing, Bao'an District, Shenzhen City
No. 2, Lane 11, Wenming Road, Fourth Industrial Zone, Nanzha, Humen Town, Dongguan City