Fabbrica di circuiti stampati in un'unica soluzione: Dal prototipo alla produzione di massa
Per le startup e gli OEM del settore hardware, ottenere PCB di alta qualità in modo rapido e affidabile è fondamentale. MC PCB è un produttore unico di PCB a contratto che supporta dai prototipi alle produzioni in serie, supportato da un'assistenza tecnica esperta e da un rigoroso controllo qualità.
MC PCB Co.
Iniziato nel 2005
No. 2, corsia 11, Wenming Road, quarta zona industriale, Nanzha, Humen Town, Dongguan City
Quali sono le sfide di assemblaggio dei PCB rigidi-flessibili?
L'assemblaggio di PCB rigidi e flessibili sembra facile fino al reflow. Scoprite le cause di delaminazione, deformazione, problemi di pasta e come i dispositivi e il DFM mantengono stabile la resa sulla linea.
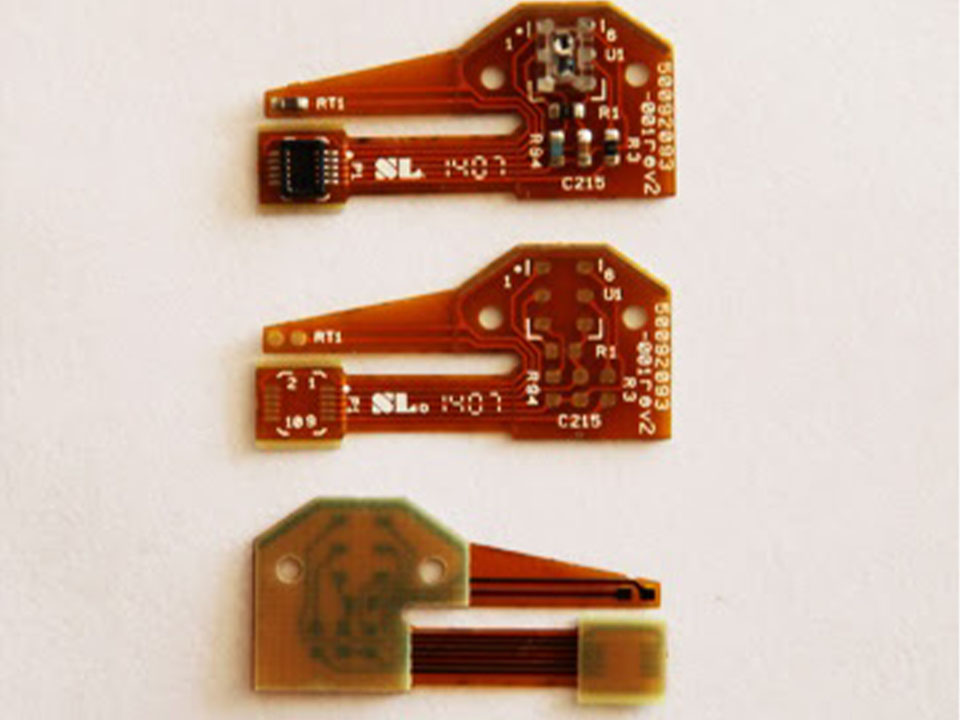
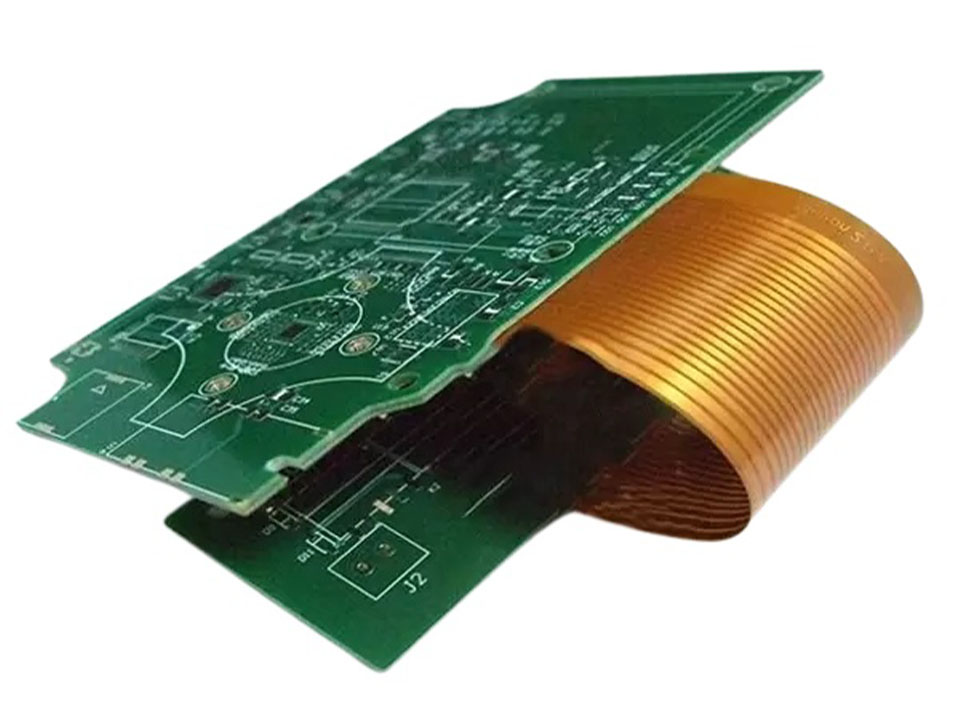
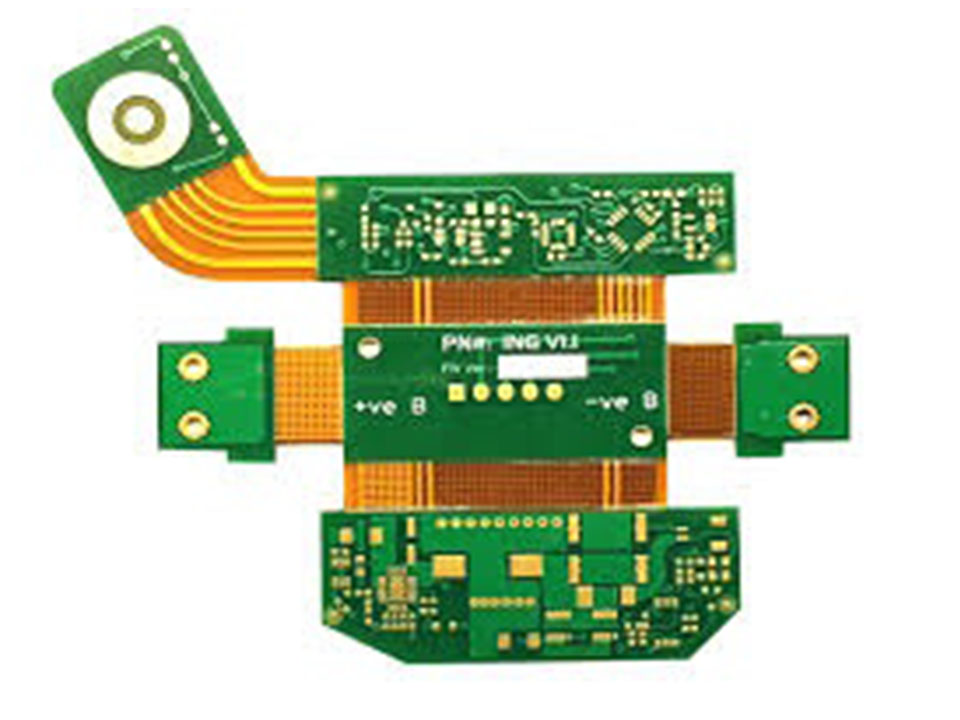
Sulla carta, il sistema Rigid-Flex sembra semplice: mantenere l'area rigida per i componenti e utilizzare la coda flessibile per il routing e l'imballaggio stretto. Nelle linee SMT reali, si comporta più come “due schede diverse incollate insieme” e la finestra di processo si riduce rapidamente.
Se state costruendo per ottenere velocità NPI, resa stabile e QC ripetibile, vorrete che il vostro fornitore tratti il rigido-flessibile come un flusso dedicato, non come un “normale SMT con un pezzo curvo”. Questa è la mentalità alla base del nostro Cina PCB B2B fabbrica approccio alla costruzione e alla produzione in tempi rapidi.
Sfide per l'assemblaggio di PCB rigidi-flessibili
Ecco una visione pratica dei problemi che si presentano più spesso sulla linea, oltre a come le squadre di solito li riducono.
Parola chiave della sfida
Cosa vedrete sulla linea
Causa principale tipica
Un controllo di processo che aiuta davvero
Delaminazione
bolle, strati sollevati, legame debole a flessione/rigidità
umidità + calore, stress adesivo
precottura, stoccaggio a secco, rampa di riflusso controllata
Disadattamento CTE
fessure in prossimità della transizione rigido-flessa, aperture intermittenti
diversi tassi di espansione (FR-4 vs. poliimmide)
rampe termiche più lente, impilamento bilanciato, transizione di mantenimento
Deformazione / complanarità
spostamento del posizionamento, aperture su passo fine, connettori obliqui
costruzione sbilanciata, disposizione degli irrigidimenti
costruzione simmetrica dove possibile, infissi, pannellatura intelligente
Stampa di stencil
fame di pasta o ponti, rilascio instabile di pasta
altezza della superficie mista, movimento di flessione
stencil a gradini, utensili per supporti solidi, controlli SPI
Fissaggio
Codici flex piegati, immatricolazione errata, danni da movimentazione
flessione non supportata durante la stampa/collocazione/riflusso
pannelli portanti, dispositivi per il vuoto, regole di manipolazione sui viaggiatori
Irrigidimenti
fessure da stress sul bordo dell'irrigidimento, delam in prossimità dell'adesivo
Posizionamento sbagliato, regole di sovrapposizione sbagliate
DFM dell'irrigidimento, controllo dell'adesivo, keep out
Raggio di curvatura
rame incrinato dopo la piegatura, guasti precoci sul campo
curvatura troppo stretta, indurimento del rame
raggio di curvatura corretto per statica/dinamica, scarico delle deformazioni
Vias vicino all'interfaccia
via crack, si apre dopo il ciclismo
concentrazione di sollecitazioni alla transizione
Allontanare i vias, rafforzare il progetto della pila, eliminare le note di fabbricazione
Limiti di ispezione
difetti mancati nell'area di transizione
sfide di accesso e geometria
AOI ottimizzato per zone miste, raggi X dove necessario, strategia di test
Ora analizziamo i principali con scenari reali.
Delaminazione durante la saldatura a riflusso
I laminati rigidi e flessibili possono intrappolare l'umidità. Una volta terminata la rifusione, l'umidità si espande. Non si nota subito nulla, ma in seguito si noteranno bolle, bordi di copertura sollevati o legami deboli che si rompono dopo alcuni cicli termici.
Dove è più dannoso: nei prototipi a produzione rapida che si trovano su uno scaffale e che poi passano subito al reflow. Il problema si presenta anche nelle apparecchiature di consumo con sezioni flessibili sottili, dove la pila di laminazione è meno tollerante.
Cosa fare:
Mettere cottura + impacco secco nel viaggiatore per le costruzioni che ne hanno bisogno.
Bloccare un profilo di rifusione stabile. Non inseguite la velocità se esplode la resa.
Mantenere la disciplina di archiviazione. Le piccole scorciatoie qui si trasformano in grandi cicli di rilavorazione in seguito.
Se si esegue una pipeline mista prototipo-produzione, allinearla con la pipeline Servizio di assemblaggio di PCB in modo che il processo rimanga coerente da EVT a MP.
Disadattamento CTE nella transizione rigido-flessa
Il disallineamento CTE è la classica trappola rigida-flessa. L'FR-4 e il poliimmide si espandono in modo diverso con il calore. La zona di transizione subisce le sollecitazioni come una cerniera e le sollecitazioni non si distribuiscono in modo uniforme. Si concentra proprio dove meno lo si desidera.
Lo riconoscerete come:
microfessure in prossimità della transizione
aperture intermittenti che “guariscono” dopo la rilavorazione, per poi ripresentarsi sul campo
guasti che si manifestano solo dopo un ciclo termico
Uno scenario comune: un prodotto pieghevole o un modulo fotocamera in cui la coda flessibile si piega durante l'assemblaggio e di nuovo durante la costruzione della scatola finale. Si tratta di sollecitazioni meccaniche ripetute che si sommano a quelle termiche.
Progettazione e processi che riducono il dolore:
Tenere gli elementi sensibili lontani dalla transizione (pad, vias, tracce sottili).
Utilizzare rampe più lente e un riscaldamento più uniforme.
Le regole di transizione sono chiaramente indicate nel Fabbricazione di PCB note in modo che Fab e l'assemblaggio non indovinino.
Se il vostro prodotto si trova in un'area con cerniere o pieghe strette, è utile rivedere una struttura rigida-flessa specifica, come ad esempio PCB rigido-flessibile per circuiti flessibili pieghevoli come punto di riferimento per le decisioni sulla pila.
Warping e complanarità
Le schede rigide possono deformarsi come non farebbe una scheda rigida standard. Anche una piccola deformazione può rompere la complanarità su parti a passo fine, BGA o schede con connettori pesanti. Si verificano quindi aperture, skew e il temuto “passa il TIC ma fallisce nel sistema”.”
Tipici fattori scatenanti:
distribuzione sbilanciata del rame
impilamento asimmetrico
irrigidimenti posizionati senza pensare al bilanciamento meccanico complessivo
Nelle schede di controllo industriali, la deformazione si manifesta quando si combinano zone di rame pesante con connettori densi. Negli indossabili e nell'elettronica di consumo compatta, si manifesta perché tutto è sottile e compatto.
Cosa aiuta:
Pannellizzate tenendo conto del supporto. Non lasciate che le sezioni flessibili si agitino nella brezza.
Se la geometria lo richiede, è possibile utilizzare i dispositivi di fissaggio tramite stampa, posizionamento e riflusso.
Esplicitare le regole di compilazione nel file capacità discutere per tempo, prima di bloccare il progetto meccanico.
Stampa della pasta saldante e stencil a passo
Stampare una pasta su un materiale rigido-flessibile può sembrare di stampare su una tavola che cambia continuamente forma. Le differenze di altezza tra le zone rigide e quelle flessibili, oltre alle sezioni morbide che si flettono sotto la pressione della racla, possono portare a variazioni di volume della pasta. Questo si traduce in ponti da un lato e giunzioni affamate dall'altro.
Dove lo sentirete:
QFN a passo fine in prossimità di una transizione
impronte di connettori densi dove la complanarità è importante
costruzioni a tecnologia mista in cui il margine di guadagno è già ridotto
Soluzioni pratiche:
Utilizzare un stencil a gradini quando si hanno altezze miste.
Aggiungi utensili di supporto solidi sotto l'area flex durante la stampa.
Convalidare con SPI e regolare prima di bruciare tempo in rilavorazioni.
Se si costruisce chiavi in mano, questo è il tipo di dettaglio che separa “assemblato” da “pronto per la produzione”. Inoltre, si collega direttamente al vostro controllo qualità piano.
Apparecchi e pannelli portanti
Il flex rigido deve essere rispettato a livello di manipolazione. Gli operatori possono sgualcire una coda di flex in pochi secondi. Il pick-and-place può disallineare una sezione di flex se l'attrezzatura non la tiene ferma. Anche i nastri trasportatori possono impigliare una coda non sostenuta.
Vi serviranno:
schede di supporto che mantengono l'assemblaggio piatto da un capo all'altro
regole di manipolazione chiare (cosa si può piegare, dove e quando)
punti di appoggio definiti per la stampa e il posizionamento
Questo aspetto è particolarmente importante per i flussi di produzione OEM/ODM e a contratto, in cui più stazioni toccano la stessa produzione. Un passaggio di consegne debole può rovinare l'intero lotto.
Collocazione degli irrigidimenti e degli adesivi
Gli irrigidimenti risolvono problemi reali: supporto dei connettori, aree ZIF e rinforzo meccanico. Ma gli irrigidimenti mal posizionati creano un aumento delle sollecitazioni. Si notano crepe sul bordo dell'irrigidimento, danni al pad in prossimità delle zone di sovrapposizione o delaminazione nel punto in cui l'adesivo incontra il calore.
Regole empiriche che reggono nella produzione:
Tenere i bordi dell'irrigiditore lontani da elementi di rame ad alta sollecitazione.
Controllare la copertura dell'adesivo e le condizioni di polimerizzazione.
Trattare gli irrigidimenti come parte del DFM, non come un ripensamento.
Un pannello rigido-flessibile si piega. La questione è se si piega all'interno di una finestra di deformazione sicura.
Se si piega troppo stretto, il rame si indurisce. Poi si incrina. A volte si rompe all'istante. Più spesso, si rompe in seguito come apertura intermittente che si manifesta solo dopo il trasporto, le vibrazioni o gli sbalzi di temperatura.
Scenari reali:
cavi robotici e sostituzioni di cablaggi mobili (piegatura dinamica)
prodotti di consumo pieghevoli (ripetute piegature statiche durante l'uso)
dispositivi medici in cui l'affidabilità la fa da padrona (bassa tolleranza per i guasti latenti)
La soluzione non è magica. Si impostano le regole corrette per il raggio di curvatura (statico o dinamico), si aggiunge uno scarico della trazione e si mantengono i percorsi critici fuori dalla zona calda della curvatura.
Vias in prossimità dell'interfaccia rigido-flessibile
I vialetti in prossimità della zona di transizione subiscono un duro colpo. L'interfaccia concentra già le sollecitazioni. Se si aggiungono i fori placcati proprio in quel punto, si ottiene un innesco di crepe.
Cosa potete fare:
allontanare i vias dalla transizione
rinforzare la pila e documentarla chiaramente
allineare le note fab in modo che nessuno “ottimizzi” il rischio nel progetto
È qui che un solido ciclo DFM dà i suoi frutti. Vi salva da un ECO in fase avanzata che ritarda il lancio.
Ispezione: AOI e raggi X
Il flex rigido può nascondere i difetti in punti scomodi. Le code del flessibile possono bloccare le viste. Le transizioni possono creare ombre o geometrie che interrompono la messa a punto dell'AOI. Se si utilizzano BGA o QFN stretti, potrebbe essere necessario ricorrere ai raggi X per ottenere la massima sicurezza.
Una strategia di ispezione pratica:
Sintonizzare l'AOI per zone miste rigide/flessibili (non riutilizzare la ricetta solo rigida).
Utilizzare i raggi X quando la visibilità del giunto di saldatura diminuisce.
Aggiungere una copertura di test elettrici che corrisponda a modalità di guasto reali, non solo a “rapporti di test verdi”.”
Se siete pronti ad allineare il DFM, le note di costruzione e la strategia di ispezione con un fornitore che supporti la prototipazione rapida fino al volume, iniziate dal homepage e inoltrare il pacchetto di requisiti al team giusto. Se avete già Gerber e una distinta base, potete anche andare direttamente a contattateci per dare il via alla recensione della costruzione.
MC PCB.,Ltd, accanto a Dongguan MaoChang Printed Circuit Board Limited, si è concentrata sulla produzione di PCB per oltre 20 anni. MaoChang Printed Circuit Board Limited è una fabbrica di PCB professionale per la produzione di PCB a rotazione rapida, PCB per prototipi e per la produzione di bassi volumi ad alta miscelazione. Con certificazione UL per la produzione di PCB rigidi FR-4 / ad alta frequenza / a base di alluminio.
Azienda
Circa
Contatto
Capacità
Servizi
Applicazione
Prodotti
Qualità
Blog
Prodotti
Circuiti stampati
Prototipo PCB
PCB flessibile
PCB ad alta frequenza
PCB in rame spesso
Assemblaggio di PCB
PCB con anima in metallo
PCB in rame spesso
Contatto
0755-2889 4567
Stanza 1803, Edificio lA, Longwan, Nanhuai Road, Shajing, Distretto di Bao'an, Città di Shenzhen
No. 2, corsia 11, Wenming Road, quarta zona industriale, Nanzha, Humen Town, Dongguan City